Focused Improvement (cải tiến tập trung), thường gọi là Kobetsu Kaizen trong TPM, là cách một nhóm liên chức năng tập trung xử lý một tổn thất thiết bị có ý nghĩa bằng quan sát tại hiện trường, dữ liệu và giải pháp được kiểm chứng. Mục tiêu không phải chạy theo một con số OEE đẹp, mà là hiểu tổn thất đang xảy ra ở đâu, vì sao tái diễn và làm thế nào ngăn nguyên nhân quay lại.
Trong TPM, cải tiến tập trung là một trụ cột giúp tổ chức loại bỏ tổn thất có hệ thống. Tên gọi, số trụ cột và cách triển khai có thể khác nhau tùy mô hình TPM; nguyên tắc chung là định lượng tổn thất, ưu tiên vấn đề phù hợp mục tiêu, tìm nguyên nhân và chuẩn hóa bài học.
Focused Improvement trong TPM là gì?
Focused Improvement là hoạt động cải tiến có trọng tâm, thường do nhóm gồm vận hành, bảo trì, kỹ thuật, chất lượng và các vai trò liên quan cùng thực hiện. Nhóm chọn một tổn thất cụ thể, mô tả vấn đề bằng dữ liệu, phân tích nguyên nhân, thử đối sách, xác nhận tác động rồi cập nhật tiêu chuẩn và chia sẻ bài học.
Kobetsu Kaizen có thể hiểu là cải tiến tập trung theo chủ đề. Tùy doanh nghiệp, hoạt động này có thể giải quyết một vấn đề nhỏ nhưng lặp lại hoặc một tổn thất lớn cần nhiều chuyên môn. Điểm phân biệt nằm ở cách lựa chọn và xử lý vấn đề có phương pháp, không chỉ ở quy mô dự án.
Focused Improvement khác Kaizen hằng ngày như thế nào?
Kaizen hằng ngày khuyến khích mọi người nhận diện và xử lý những bất tiện, lãng phí trong phạm vi công việc của mình theo thẩm quyền và quy trình an toàn. Focused Improvement gom một nhóm phù hợp để giải quyết một tổn thất đã được ưu tiên, cần phân tích nguyên nhân và phối hợp nhiều chức năng. Hai cách làm bổ trợ cho nhau: vấn đề được ghi nhận hằng ngày có thể trở thành chủ đề cải tiến tập trung khi đủ dữ liệu, tác động hoặc cần hỗ trợ liên phòng ban.
Hoạt động này cũng khác với Bảo trì tự quản: bảo trì tự quản giúp người vận hành chăm sóc thiết bị, phát hiện bất thường và duy trì điều kiện cơ bản; cải tiến tập trung đi sâu vào tổn thất đã chọn và loại bỏ nguyên nhân có hệ thống. Cần phối hợp với bảo trì có kế hoạch khi nguyên nhân liên quan đến tình trạng, thiết kế hoặc lịch bảo dưỡng thiết bị.
Những tổn thất nào có thể trở thành chủ đề?
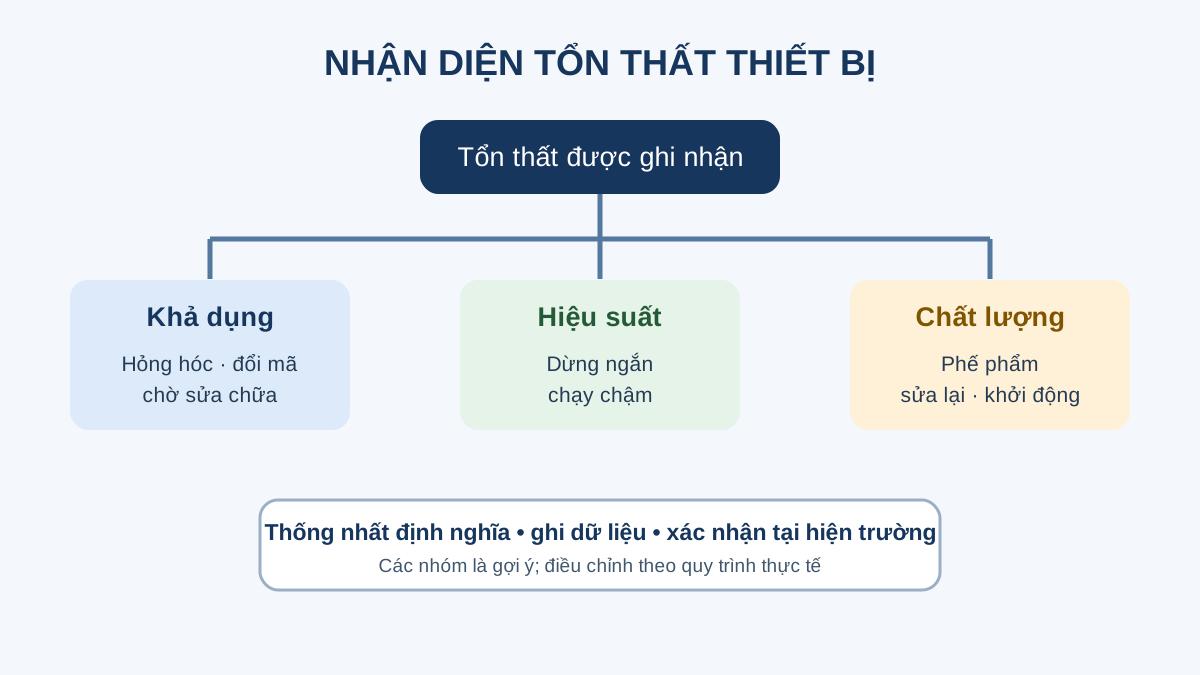
Tùy loại hình sản xuất, nhóm có thể xem xét thời gian dừng do hỏng hóc, đổi mã hoặc điều chỉnh, dừng ngắn, chạy chậm, khởi động chưa ổn định, phế phẩm và sửa lại. Đây là các nhóm tổn thất thường được dùng khi xem xét hiệu suất thiết bị; doanh nghiệp cần thống nhất định nghĩa và cách ghi nhận trước khi so sánh.
- Khả dụng: dừng thiết bị, chờ sửa chữa, đổi khuôn hoặc chuẩn bị sản xuất.
- Hiệu suất: dừng ngắn, tốc độ thực tế thấp hơn điều kiện chuẩn đã xác định.
- Chất lượng: sản phẩm lỗi, phế phẩm, sửa chữa hoặc thời gian khởi động tạo sản phẩm chưa đạt.
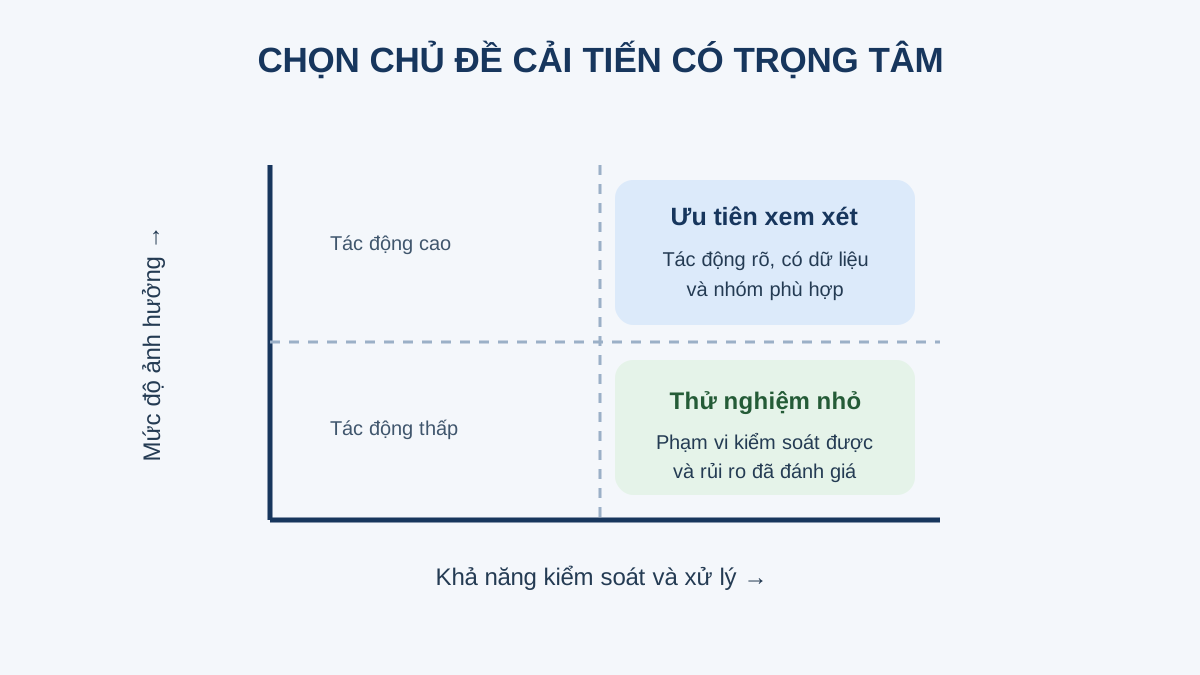
Không phải tổn thất nào cũng nên thành dự án. Hãy xem xét mức độ ảnh hưởng đến an toàn, chất lượng, giao hàng và chi phí; tần suất hoặc xu hướng lặp lại; khả năng kiểm soát; độ tin cậy của dữ liệu; và việc có nhóm phù hợp để xử lý hay không. Mọi thay đổi về máy móc phải theo quy trình đánh giá rủi ro, phê duyệt kỹ thuật và quy định hiện hành của cơ sở.
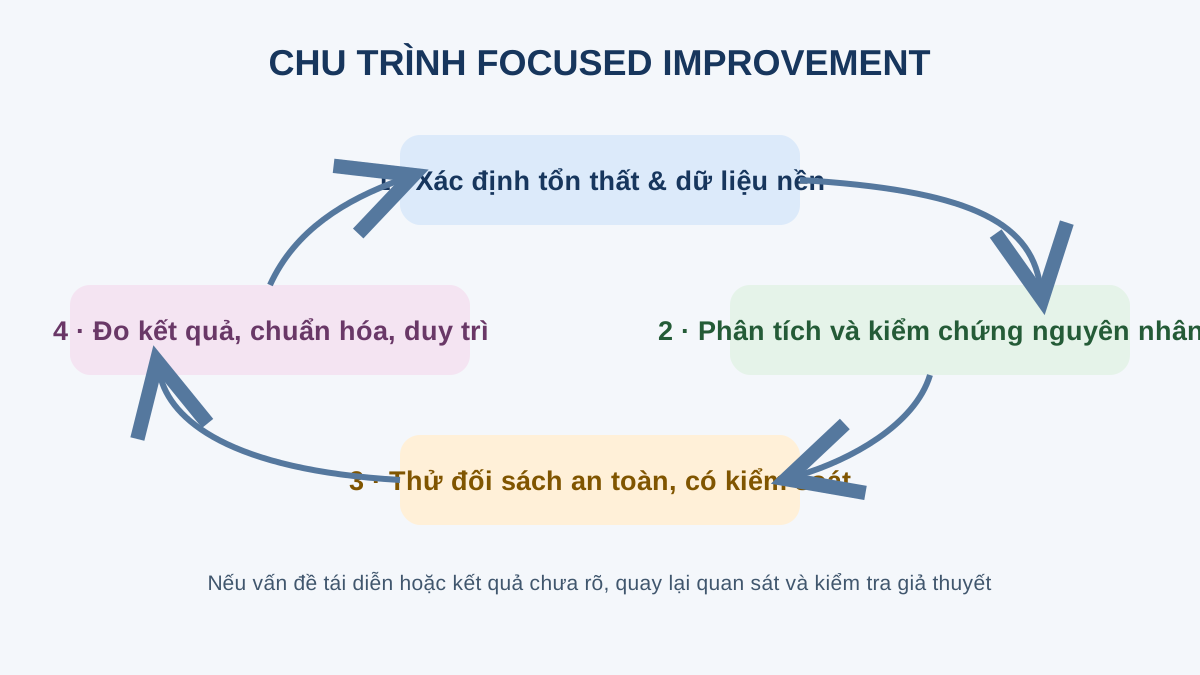
Quy trình triển khai cải tiến tập trung
1. Xác định và mô tả vấn đề
Đến hiện trường quan sát điều kiện thực tế và thống nhất phạm vi: thiết bị, sản phẩm, ca, thời gian và loại tổn thất. Mô tả điều đang xảy ra, nơi xảy ra và mức độ; tránh đưa giả thuyết nguyên nhân vào câu mô tả vấn đề.
2. Thiết lập dữ liệu nền
Thống nhất định nghĩa, nguồn dữ liệu, đơn vị đo và cách xử lý trường hợp thiếu dữ liệu. Có thể theo dõi số lần dừng, phút dừng theo nguyên nhân, sản lượng đạt, phế phẩm hoặc thời gian đổi mã. Kiểm tra ghi nhận giữa các ca và xác nhận dữ liệu phản ánh đúng thực tế trước khi dùng làm đường cơ sở.
3. Phân tích tổn thất và chọn nguyên nhân cần kiểm chứng
Dùng Pareto để thấy phần đóng góp lớn, sau đó phân tích tại hiện trường bằng sơ đồ xương cá, 5 Why hoặc công cụ phù hợp. Các công cụ chỉ giúp đặt câu hỏi; nguyên nhân gốc phải được kiểm chứng bằng quan sát, phép đo hoặc thử nghiệm an toàn, không kết luận chỉ từ suy đoán trong phòng họp.
4. Thử đối sách có kiểm soát
Chọn giải pháp gắn với nguyên nhân đã xác nhận. Xác định người phụ trách, điều kiện thử, tiêu chí thành công, ảnh hưởng cần theo dõi và phương án khôi phục. Thay đổi cơ khí, điện, điều khiển hoặc thông số công nghệ cần được người có thẩm quyền đánh giá và phê duyệt.
5. Xác nhận kết quả và duy trì
So sánh trước và sau trong điều kiện đủ tương đồng, đồng thời xem xét sản lượng, cơ cấu sản phẩm, thời gian vận hành và các yếu tố ảnh hưởng. Nếu kết quả đạt yêu cầu, cập nhật hướng dẫn thao tác, kế hoạch bảo trì, điểm kiểm tra và đào tạo liên quan. Theo dõi để phát hiện tái diễn; chỉ nhân rộng sau khi xác nhận điều kiện áp dụng ở khu vực khác.
Ví dụ minh họa giả định: dừng ngắn ở máy đóng gói
Tình huống giả định: một dây chuyền đóng gói ghi nhận nhiều lần dừng ngắn, nhưng các ca đang dùng mã nguyên nhân khác nhau. Nhóm vận hành và bảo trì thống nhất định nghĩa “dừng ngắn”, quan sát máy ở nhiều ca và chuẩn hóa cách ghi nhận. Sau khi phân tích dữ liệu và kiểm tra tại hiện trường, nhóm thử một điều chỉnh đã được kỹ thuật phê duyệt, đồng thời theo dõi số lần dừng, thời gian dừng và chất lượng bao gói.
Ví dụ này không khẳng định nguyên nhân hay mức cải thiện cụ thể cho mọi máy. Nếu dữ liệu sau thử nghiệm không cho thấy thay đổi đáng tin cậy, nhóm cần xem lại giả thuyết, điều kiện đo hoặc nguyên nhân khác thay vì công bố thành công sớm.
Chỉ số nên theo dõi
Chọn ít chỉ số nhưng gắn trực tiếp với tổn thất và không khuyến khích che giấu sự cố. Có thể theo dõi phút dừng theo nguyên nhân, số lần tái diễn, MTBF/MTTR khi định nghĩa và phạm vi tính đã thống nhất, thời gian đổi mã, tỷ lệ phế phẩm/sửa lại và mức tuân thủ tiêu chuẩn mới. OEE có thể hữu ích khi dữ liệu thành phần đáng tin cậy, nhưng không nên dùng riêng lẻ hoặc để xếp hạng cá nhân.
Lỗi thường gặp khi làm Kobetsu Kaizen
- Chọn đề tài theo cảm giác mà không có dữ liệu nền hoặc tiêu chí ưu tiên.
- Gộp nhiều vấn đề khác nhau vào một dự án, khiến phạm vi và kết quả khó kiểm chứng.
- Đưa giải pháp ra trước rồi tìm nguyên nhân để hợp thức hóa.
- So sánh trước và sau trong điều kiện khác nhau mà không ghi nhận yếu tố ảnh hưởng.
- Chỉ cập nhật bảng theo dõi nhưng không sửa tiêu chuẩn, đào tạo và hoạt động bảo trì.
- Đặt mục tiêu sản lượng khiến nhân viên ngại báo dừng máy hoặc lỗi chất lượng.
Focused Improvement gắn với TPM và Lean như thế nào?
TPM tạo cách phối hợp giữa vận hành, bảo trì và các chức năng hỗ trợ để cải thiện độ tin cậy và hiệu suất thiết bị. Lean giúp nhìn tổn thất trong dòng giá trị và cải thiện công việc; phương pháp giải quyết vấn đề như PDCA hoặc DMAIC có thể hỗ trợ tùy phạm vi. Doanh nghiệp nên dùng cách tiếp cận phù hợp với năng lực đội ngũ và hệ thống quản lý hiện có, thay vì áp dụng thuật ngữ như một bộ biểu mẫu cứng.
Câu hỏi thường gặp
Focused Improvement có phải chỉ dành cho dự án lớn?
Không. Chủ đề có thể nhỏ hoặc lớn. Điều quan trọng là chọn vấn đề có ý nghĩa, có dữ liệu đủ tin cậy và cách xử lý phù hợp; vấn đề quá nhỏ có thể giải quyết ngay trong Kaizen hằng ngày.
Ai nên tham gia nhóm Kobetsu Kaizen?
Thông thường gồm người trực tiếp vận hành thiết bị, bảo trì và kỹ thuật; có thể mời chất lượng, an toàn, sản xuất hoặc nhà cung cấp tùy nguyên nhân và phạm vi. Người làm công việc thực tế cần có tiếng nói trong phân tích.
Focused Improvement đảm bảo tăng OEE hay tiết kiệm một tỷ lệ cố định không?
Không có mức cải thiện chung được đảm bảo. Kết quả phụ thuộc loại thiết bị, nguyên nhân, chất lượng dữ liệu, giải pháp và khả năng duy trì. Hãy công bố kết quả đã đo cùng phạm vi và điều kiện áp dụng.
Doanh nghiệp bắt đầu từ đâu?
Bắt đầu bằng việc thống nhất một nhóm tổn thất, kiểm tra cách ghi dữ liệu và chọn vấn đề vừa sức có tác động rõ. Có thể tham khảo chương trình đào tạo và tư vấn cải tiến tại CiCC, sau đó điều chỉnh công cụ theo bối cảnh nhà máy.
Kết luận
Focused Improvement / Kobetsu Kaizen giúp TPM chuyển dữ liệu tổn thất thành hành động cải tiến có chủ đích: chọn đúng vấn đề, xác minh nguyên nhân, thử giải pháp an toàn, đo kết quả và chuẩn hóa để duy trì. Giá trị đến từ cách làm có kỷ luật và sự tham gia của người hiểu thiết bị, không từ một tỷ lệ tiết kiệm được hứa trước.