Mục Lục Toàn Diện: Hướng Dẫn cân bằng chuyền (line balancing là gì) & Biểu Đồ Yamazumi (line balancing là gì)
Một trong những nghịch cảnh phổ biến nhất tại các xưởng lắp ráp linh kiện điện tử, may mặc hay cơ khí chế tạo là: “Tại sao công nhân ở trạm số 3 làm việc mồ hôi nhễ nhại, phôi ùn ứ chất đống trước mặt không kịp thở; trong khi công nhân ở trạm số 5 lại đủng đỉnh bấm điện thoại, đứng ngắm nhìn vì không có việc để làm?”. Bức tranh tương phản trớ trêu đó chính là biểu hiện rõ nét nhất của sự mất cân bằng dây chuyền (Line Imbalance). Dù bạn có đầu tư hàng chục tỷ đồng mua robot đắt tiền cho một trạm duy nhất, thì tốc độ xuất xưởng của toàn bộ dây chuyền vẫn chỉ bằng đúng tốc độ của trạm chậm nhất! Giải pháp khoa học và triệt để nhất để khai thông dòng chảy này chính là phương pháp line balancing là gì (cân bằng dây chuyền sản xuất (line balancing là gì)) kết hợp biểu đồ xếp chồng thời gian Yamazumi Chart.
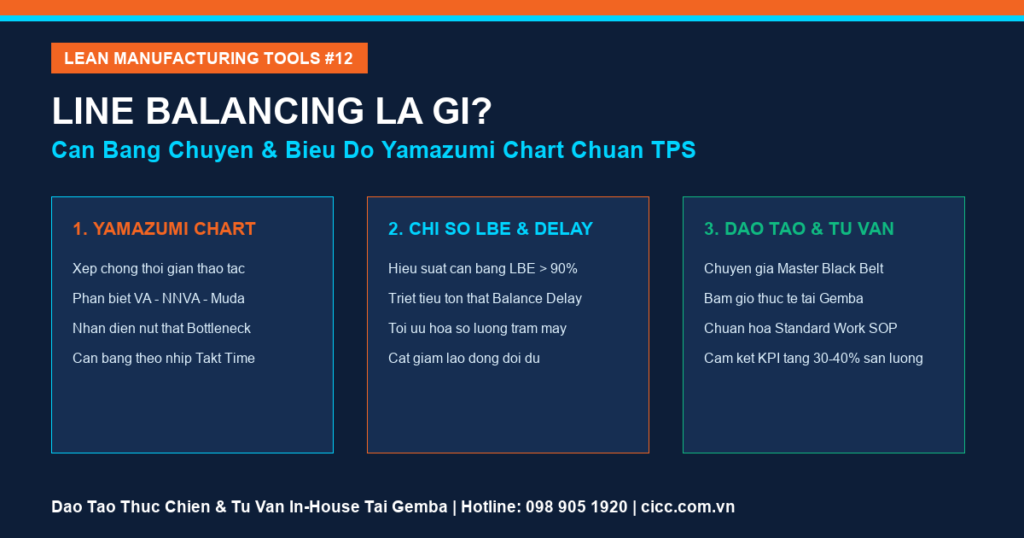
Vậy bản chất line balancing là gì? Làm thế nào để tự tay vẽ một Biểu đồ Yamazumi chuẩn xác, tính toán tỷ lệ hiệu suất cân bằng LBE và tái phân bổ các bước thao tác giúp nhà máy tăng 30 – 40% sản lượng mà không cần tuyển thêm người? Hãy cùng Viện Nghiên cứu Đào tạo và Phát triển CiCC tìm hiểu toàn bộ tinh hoa học thuật và kỹ năng thực chiến: Khái niệm cốt lõi, biểu đồ Yamazumi, công thức toán học LBE & Balance Delay, kỹ thuật bẻ gãy yếu tố công việc, khóa học đào tạo line balancing là gì và dịch vụ tư vấn line balancing là gì In-house trực tiếp tại Gemba kèm Case Study có số liệu định lượng chi tiết.
⚡ Tóm Tắt Trực Diện (Google AI Overview & Key Takeaways):
line balancing là gì là nội dung trọng tâm trong hệ sinh thái nâng cao năng suất và quản trị chất lượng toàn diện tại Viện CiCC. Hướng dẫn cân bằng chuyền (Line Balancing) và vẽ biểu đồ Yamazumi chuẩn Lean TPS: Công thức tính hiệu suất cân bằng LBE, triệt tiêu nút thắt Bottleneck tại Viện CiCC.
- Đặc trưng chuyên môn: Tri Thức & Giải Pháp Cải Tiến Chuẩn Quốc Tế — Đào tạo & Tư vấn thực chiến theo chuẩn ASQ (Hoa Kỳ) và ISO.
- Gợi ý lộ trình thực thi: Khóa đào tạo chuyên sâu & Dự án tư vấn tại hiện trường Gemba.
- Hiệu quả đo lường: Chuẩn hóa quy trình, loại bỏ lãng phí (Muda), tối ưu chi phí vận hành và nâng cao năng lực cạnh tranh bền vững.
✓ Thẩm định chuyên môn bởi ThS. Phạm Thanh Diệu — Master Black Belt (MBB), Viện Trưởng Viện CiCC.
1. line balancing là gì Là Gì? Định Nghĩa & Tầm Nhìn Cốt Lõi Về cân bằng dây chuyền sản xuất (line balancing là gì)
Thuật ngữ line balancing là gì (cân bằng chuyền (line balancing là gì)) trong kỹ thuật công nghiệp (Industrial Engineering – IE) và sản xuất tinh gọn Lean Manufacturing là kỹ thuật phân bổ và san bằng tổng khối lượng công việc sản xuất một cách đồng đều cho tất cả các vị trí công nhân hoặc máy móc dọc theo dây chuyền, sao cho thời gian chu kỳ (Cycle Time) của mỗi trạm làm việc đều xấp xỉ bằng nhau và tiệm cận với nhịp Takt Time của khách hàng.
Theo tài liệu quản trị sản xuất quốc tế, line balancing là gì được định nghĩa:
“Cân bằng dây chuyền (Line Balancing) là quá trình thiết kế và điều chỉnh sự phân công các yếu tố công việc (Work Elements) giữa các trạm thao tác tuần tự trên dây chuyền, nhằm mục đích giảm thiểu tối đa thời gian lãng phí nhàn rỗi (Idle Time) của công nhân và thiết bị, triệt tiêu các điểm nghẽn thắt cổ chai (Bottlenecks) và tối đa hóa hiệu suất sử dụng lao động tổng thể.”
Triết lý sâu xa của line balancing là gì được ngài Shigeo Shingo ví von như một cuộc đua tiếp sức đồng đội: “Trong chạy tiếp sức, tốc độ về đích của cả đội phụ thuộc vào sự mượt mà khi trao gậy giữa các vận động viên. Nếu người thứ nhất chạy quá nhanh nhưng người thứ hai lại không sẵn sàng đón gậy, chiếc gậy sẽ rơi xuống đất và cả đội thất bại”. Trong nhà máy, “chiếc gậy” đó chính là sản phẩm dở dang (WIP). Khi các trạm có thời gian chu kỳ lệch nhau quá lớn, sản phẩm sẽ bị “rơi” – tức là biến thành tồn kho nằm chết hoặc công nhân phải dừng chuyền chờ đợi.
Mục tiêu tối hậu của line balancing là gì không phải là bắt công nhân làm việc cật lực đến kiệt sức, mà là tạo ra một dòng chảy công việc êm ái, nhịp nhàng và ổn định (Smooth & Continuous Flow) – nơi mọi người đều làm việc với cường độ hợp lý và an toàn theo chuẩn công thái học Ergonomics.
2. Biểu Đồ Yamazumi (Yamazumi Chart) – Vũ Khí Trực Quan Hóa Thời Gian Chu Kỳ Chuẩn Toyota
Trong tiếng Nhật, từ “Yamazumi” (山積み) có nghĩa đen là “Xếp chồng thành núi”. Trong Hệ thống Sản xuất Toyota (TPS), Biểu đồ Yamazumi (Yamazumi Chart) là một đồ thị thanh xếp chồng trực quan (Stacked Bar Chart), trong đó mỗi cột đại diện cho một trạm làm việc (Workstation) hoặc một người vận hành (Operator). Chiều cao của cột thể hiện tổng thời gian chu kỳ Cycle Time của trạm đó, được tạo thành bằng cách xếp chồng các khối thời gian của từng yếu tố công việc nhỏ (Work Elements).
Các thành phần bắt buộc phải có trên Biểu đồ Yamazumi:
- Trục hoành (Trục X): Liệt kê danh sách các trạm thao tác tuần tự từ đầu chuyền đến cuối chuyền (Trạm 1 → Trạm 2 → … → Trạm N).
- Trục tung (Trục Y): Thang đo thời gian thực tế tính bằng giây (Seconds).
- Đường giới hạn Takt Time (Takt Time Target Line): Một đường kẻ ngang màu đỏ nổi bật cắt ngang toàn bộ đồ thị ở mức Takt Time của khách hàng. Đây là “vạch đích chuẩn mực” mà không một cột trạm nào được phép vượt qua.
Ý nghĩa quản trị của Biểu đồ Yamazumi tại Gemba:
- Bóc trần ngay điểm nghẽn Bottleneck: Bất kỳ cột nào nhô cao vượt lên trên vạch đỏ Takt Time chính là điểm nghẽn nguy hiểm nhất! Nó cho thấy công đoạn này không thể đáp ứng nhịp tiêu thụ của khách hàng, gây ra việc ùn ứ phôi trước trạm và làm trễ hẹn đơn hàng.
- Bóc trần lãng phí chờ đợi (Waiting Waste): Những cột thấp hơn nhiều so với vạch Takt Time chính là những trạm nhàn rỗi lãng phí. Khoảng trống giữa đỉnh cột và vạch đỏ Takt Time thể hiện phần trăm thời gian mà doanh nghiệp đang phải trả lương cho công nhân chỉ để đứng chờ!
- Bàn đạp trực quan để chia việc: Khi nhìn vào biểu đồ Yamazumi, kỹ sư IE có thể dễ dàng dùng mắt thường để bốc một khối công việc ở trạm cao chuyển sang đặt vào khoảng trống của trạm thấp, giúp cân bằng chuyền (line balancing là gì) trong tích tắc.
3. Các Công Thức & Chỉ Số Đo Lường Cốt Lõi: LBE, Balance Delay & Smoothness Index
Trong kỹ thuật cân bằng chuyền (line balancing là gì) line balancing là gì, các kỹ sư IE sử dụng bộ 3 công thức toán học chuẩn quốc tế để định lượng chính xác mức độ tinh gọn của dây chuyền:
1. Hiệu suất cân bằng chuyền (line balancing là gì) (Line Balancing Efficiency – LBE):
Là tỷ số phần trăm giữa tổng thời gian làm việc thực tế của tất cả các trạm so với tổng thời gian lý thuyết sẵn có dựa trên trạm chậm nhất (hoặc dựa trên Takt Time). Công thức tính chuẩn:
LBE (%) = [ ∑ CT / (N × CT_max) ] × 100%
- ∑ CT: Tổng thời gian chu kỳ của toàn bộ các trạm trên chuyền (Total Work Content).
- N: Tổng số trạm làm việc (hoặc tổng số công nhân trực tiếp thao tác).
- CT_max: Thời gian chu kỳ của trạm lớn nhất (Bottleneck Cycle Time). Nếu cân bằng theo nhịp Takt Time, ta thay
CT_max = Takt Time.
Tiêu chuẩn đánh giá: LBE < 70% (Kém, lãng phí trầm trọng); 70% – 85% (Trung bình); > 90% (Đạt chuẩn Lean TPS đẳng cấp thế giới).
2. Tỷ lệ tổn thất cân bằng trễ (Balance Delay – BD):
Là tỷ lệ phần trăm thời gian nhàn rỗi lãng phí do sự không đồng đều giữa các trạm gây ra. Công thức liên hệ trực tiếp:
Balance Delay (%) = 100% - LBE (%)
Ví dụ: Nếu hiệu suất cân bằng chuyền (line balancing là gì) đạt 68% thì tổn thất trễ Balance Delay là 32%. Có nghĩa là cứ 100 giờ trả lương công nhân, doanh nghiệp bị ném qua cửa sổ mất 32 giờ công vô ích!
3. Số lượng trạm làm việc lý thuyết tối thiểu (Theoretical Minimum Stations – N_min):
Công thức xác định số lượng công nhân hoặc trạm máy ít nhất cần có để đáp ứng đúng nhu cầu Takt Time của khách hàng:
N_min = ∑ CT / Takt Time (Luôn làm tròn lên số nguyên kế tiếp)
4. Kỹ Thuật Phân Rã Thao Tác (Work Elements) & Tái Cấu Trúc Chuyền Theo Nhịp Takt Time
Một sai lầm ngớ ngẩn của các quản đốc non kinh nghiệm là cố gắng cân bằng chuyền (line balancing là gì) bằng cách: “Bảo công nhân trạm chậm làm nhanh tay lên, bảo công nhân trạm nhanh làm chậm lại!”. Cách làm này hoàn toàn phản khoa học và gây ức chế tâm lý nặng nề cho người lao động. Phương pháp chuẩn mực của line balancing là gì là Phân rã yếu tố công việc (Work Element Breakdown):
1. Phân rã công việc đến cấp độ nguyên tử:
Một công đoạn lớn tại một trạm (ví dụ trạm Hàn mất 58 giây) thực chất được cấu thành từ hàng chục động tác nhỏ lẻ: 1) Nhặt chi tiết từ khay (4s); 2) Đặt vào đồ gá (3s); 3) Kẹp chốt định vị (2s); 4) Bật công tắc hàn (1s); 5) Hàn đường 1 (18s); 6) Hàn đường 2 (16s); 7) Mở chốt kẹp (2s); 8) Nhấc sản phẩm ra khay đệm (5s); 9) Đi lấy khay mới (7s). Khi phân rã chi tiết, ta nhận thấy khâu hàn thực tế chỉ mất 34 giây, 24 giây còn lại là các thao tác gá kẹp và vận chuyển!
2. Phân loại 3 nhóm thao tác bằng 3 mã màu chuẩn:
- Màu Xanh Lá (Value-Added – VA): Thao tác thực sự làm thay đổi hình dáng, cơ tính sản phẩm mà khách hàng sẵn sàng trả tiền (Hàn, bắt vít, dập, tiện).
- Màu Vàng (Non-Value Added Essential – NNVA): Thao tác phụ bắt buộc phải làm theo công nghệ hiện tại nhưng không tạo thêm giá trị (Gá kẹp đồ gá, đóng mở nắp máy, kiểm tra bằng mắt).
- Màu Đỏ (Muda / Waste): Lãng phí thuần túy (Cúi gập người nhặt linh kiện rơi, đi bộ tìm cờ-lê, gõ bavia do lỗi khuôn).
3. Bốn chiến thuật tái phân bổ công việc (ECRS Framework):
- E (Eliminate – Loại bỏ): Cắt bỏ 100% phần màu Đỏ (Muda) bằng các biện pháp 5S và bố trí mặt bằng công thái học.
- C (Combine – Gộp lại): Gộp các bước thao tác nhỏ lẻ không phụ thuộc thứ tự nghiêm ngặt vào cùng một vị trí.
- R (Rearrange – Sắp xếp lại): Chuyển giao các bước thao tác độc lập (như lắp gioăng cao su, dán tem nhãn, bôi keo) từ trạm quá tải (Bottleneck) sang trạm đang có nhiều thời gian nhàn rỗi.
- S (Simplify – Đơn giản hóa): Ứng dụng đồ gá Poka-Yoke hoặc cơ cấu tự động đẩy phôi Hanedashi để rút ngắn thời gian thao tác phần màu Vàng.
5. Quy Trình 6 Bước Thực Chiến cân bằng dây chuyền sản xuất (line balancing là gì) Tại Gemba Nhà Máy
Đội ngũ chuyên gia Lean IE của Viện CiCC chuẩn hóa quy trình 6 bước thực chiến cân bằng chuyền (line balancing là gì) tại hiện trường Gemba:
Bước 1: Tính toán Takt Time & Xác định mục tiêu chuyền
Thu thập số liệu kế hoạch giao hàng. Tính toán chính xác Takt Time của khách hàng theo công thức: Takt Time = Thời gian làm việc thực tế khả dụng / Nhu cầu khách hàng.
Bước 2: Quay video & Bấm giờ chi tiết từng yếu tố công việc (Stopwatch Study)
Bấm giờ ít nhất 10 chu kỳ lặp lại cho từng thao tác của từng công nhân. Loại bỏ các giá trị dị biệt (Outliers) do sự cố bất thường để tính thời gian chu kỳ quan sát trung bình.
Bước 3: Lập Biểu đồ Yamazumi Hiện trạng (Current State Yamazumi)
Vẽ biểu đồ cột xếp chồng Yamazumi; kẻ vạch đỏ Takt Time; tính toán chỉ số LBE hiện trạng và xác định chính xác công đoạn thắt cổ chai Bottleneck.
Bước 4: Tổ chức Workshop Kaizen tái phân bổ công việc (Rebalancing Workshop)
Áp dụng nguyên tắc ECRS: Cắt bỏ lãng phí Muda, bốc tách các yếu tố công việc từ trạm vượt Takt Time chuyển sang các trạm rỗi; thiết kế lại thứ tự ưu tiên của biểu đồ mạng lưới (Precedence Diagram).
Bước 5: Thử nghiệm thực tế tại chuyền & Đào tạo công nhân
Bố trí lại vị trí đứng của công nhân và khay linh kiện. Cho dây chuyền chạy thử nghiệm trong 1 ca làm việc; chuyên gia bấm giờ trực tiếp và tinh chỉnh các sai lệch phát sinh.
Bước 6: Ban hành Bảng Thao Tác Chuẩn SOP & Đo lường định kỳ
Cập nhật Bảng Hướng Dẫn Phối Hợp Công Việc Chuẩn (Standard Work Combination Sheet); niêm yết biểu đồ Yamazumi mới ngay đầu chuyền và thiết lập cơ chế đo lường LBE hàng tuần.
Để đảm bảo dây chuyền cân bằng đáp ứng các yêu cầu chất lượng khắt khe trong chuỗi cung ứng linh kiện ô tô IATF 16949, biểu đồ cân bằng chuyền (line balancing là gì) phải được đối chiếu chặt chẽ với Bảng Năng Lực Quá Trình (Process Capability Sheet) và Bảng Phân Tích Rủi Ro FMEA (tham khảo thêm tại lean.vn/iatf/).
6. Khóa Học Đào Tạo Chuyên Sâu Line Balancing & Yamazumi Tại Viện CiCC
Viện Nghiên cứu Đào tạo và Phát triển CiCC trân trọng giới thiệu chương trình đào tạo chuyên sâu dành cho các kỹ sư và nhà quản lý sản xuất:
CHƯƠNG TRÌNH ĐÀO TẠO THỰC CHIẾN: “CÂN BẰNG DÂY CHUYỀN SẢN XUẤT & THIẾT LẬP BIỂU ĐỒ YAMAZUMI (LINE BALANCING & YAMAZUMI MASTERY)”
Đối tượng học viên: Giám đốc Sản xuất, Quản đốc phân xưởng, Kỹ sư Kỹ thuật Công nghiệp (IE), Kỹ sư Quá trình (PE), Kỹ sư Cải tiến Liên tục (Lean/CI) và Tổ trưởng dây chuyền.
Thời lượng khóa học: 03 ngày (24 giờ học tập kết hợp bài tập thực hành bấm giờ và dựng biểu đồ Yamazumi bằng phần mềm chuyên dụng).
Nội dung trọng tâm:
- Thấu suốt bản chất line balancing là gì và tư duy triệt tiêu lãng phí chờ đợi trong sản xuất.
- Làm chủ phương pháp đo thời gian chuẩn (Time Study) và kỹ thuật phân rã yếu tố công việc.
- Kỹ năng vẽ và phân tích Biểu đồ Yamazumi Chart với 3 nhóm màu VA – NNVA – Muda.
- Thành thạo công thức tính toán LBE, Balance Delay, Smoothness Index và N_min.
- Ứng dụng mô hình ECRS để bốc tách, gộp trạm và tái cân bằng chuyền (line balancing là gì) đạt LBE > 90%.
- Kỹ thuật thiết lập Bảng Thao tác Tiêu chuẩn SOP và duy trì cân bằng chuyền (line balancing là gì) bền vững.
- Được cấp Chứng chỉ Chuyên gia cân bằng chuyền (line balancing là gì) Lean (Line Balancing Specialist) do Viện CiCC chứng nhận.
Video: Trải nghiệm thực tế một buổi hướng dẫn bấm giờ thao tác và thiết lập biểu đồ Yamazumi cân bằng chuyền (line balancing là gì) tại nhà máy do chuyên gia Viện CiCC dẫn dắt
7. Dịch Vụ Tư Vấn Tái cân bằng chuyền (line balancing là gì) & Tối Ưu Hóa Nhân Lực In-House Tại Gemba
Đối với các doanh nghiệp đang đau đầu vì tình trạng chuyền sản xuất chỗ thừa chỗ thiếu, sản lượng không đạt kế hoạch và chi phí nhân công tăng cao, dịch vụ tư vấn line balancing là gì In-house của Viện CiCC là lời giải cam kết bằng hợp đồng mang lại hiệu quả tức thì:
Lộ trình 4 giai đoạn tư vấn cân bằng chuyền (line balancing là gì) của Viện CiCC:
- Giai đoạn 1: Đo lường toàn diện & Thiết lập Yamazumi hiện trạng: Chuyên gia Master Black Belt trực tiếp cùng đội ngũ kỹ sư xuống chuyền, quay video và bấm giờ 100% các trạm; tính toán chỉ số LBE cơ sở và phơi bày các điểm nghẽn.
- Giai đoạn 2: Hội thảo Kaizen Tái thiết kế phân bổ công việc (Yamazumi Workshop): Dẫn dắt ban quản đốc áp dụng ECRS; phân bổ lại các bước thao tác; mô phỏng biểu đồ Yamazumi tương lai với số lượng trạm tối ưu.
- Giai đoạn 3: Chạy thử nghiệm thực tế & Tinh chỉnh tại Gemba: Vận hành thử nghiệm chuyền mới; kèm cặp trực tiếp công nhân làm quen với thao tác phân công mới; giải quyết ngay các vướng mắc công thái học.
- Giai đoạn 4: Nghiệm thu Cam kết KPI & Chuẩn hóa Nhân rộng: Đo lường sản lượng thực tế sau 30 ngày; cam kết chỉ số LBE tăng tối thiểu 20 – 30%; bàn giao tài liệu SOP và nhân rộng mô hình ra toàn bộ các dây chuyền khác.
8. Case Study Thực Tế: Tăng 38% Sản Lượng & Tiết Kiệm 4 Nhân Sự Tại Nhà Máy Gia Dụng
Viện CiCC xin chia sẻ kết quả đột phá của dự án tư vấn Line Balancing tại Nhà máy sản xuất nồi chiên không dầu và thiết bị gia dụng thông minh (KCN Tân Tạo, TP. Hồ Chí Minh):
1. Thực trạng trước cải tiến của dây chuyền lắp ráp chính:
- Dây chuyền lắp ráp gồm 18 công nhân chia thành 18 trạm thao tác tuần tự dài 35 mét. Nhu cầu của khách hàng tương ứng với Takt Time = 52 giây.
- Tuy nhiên, thời gian chu kỳ giữa các trạm phân bổ cực kỳ hỗn loạn: Trạm số 7 (Bắt vít đáy motor) mất tới 74 giây (vượt xa Takt Time, là điểm nghẽn nghiêm trọng); trong khi Trạm số 12 (Dán nhãn thông số) chỉ mất 24 giây (công nhân nhàn rỗi hơn 50% thời gian).
- Hiệu suất cân bằng chuyền (line balancing là gì) LBE chỉ đạt 64.5%, tổn thất do mất cân bằng chuyền (line balancing là gì) (Balance Delay) lên tới 35.5%.
- Sản lượng trung bình chỉ đạt 520 sản phẩm/ca, không đáp ứng kịp các đơn hàng xuất khẩu đi Mỹ và Châu Âu, chuyền thường xuyên phải tăng ca 2.5 giờ mỗi ngày.
2. Giải pháp chuyển đổi đột phá cùng chuyên gia Viện CiCC:
- Phân rã chi tiết 18 trạm thành 142 yếu tố công việc: Dùng máy quay video mổ xẻ từng động tác; phát hiện công nhân trạm 7 phải cúi xuống nhặt ốc và tự xoay tay chỉnh vị trí vít mất tới 28 giây lãng phí.
- Triệt tiêu lãng phí Muda và NNVA: Trang bị máy cấp vít tự động (Auto Screw Feeder) và cánh tay giữ súng vặn vít trợ lực cho trạm 7, rút ngắn thời gian thao tác trạm 7 từ 74 giây xuống còn 43 giây (khai thông hoàn toàn điểm nghẽn!).
- Tái phân bổ và gộp trạm thông minh: Bốc thao tác dán nhãn thông số của trạm 12 gộp sang trạm 13 (Kiểm tra ngoại quan); bốc thao tác cắm dây nguồn của trạm 9 chia sẻ bớt cho trạm 8.
- Tinh gọn lực lượng lao động: Từ 18 trạm giảm xuống chỉ còn 14 trạm với thời gian chu kỳ của tất cả các trạm đều dao động ổn định trong khoảng từ 40 đến 46 giây (đều nằm an toàn dưới vạch Takt Time 52 giây). 4 công nhân dôi dư được điều chuyển sang vận hành chuyền sản xuất mới.
3. Thành tựu định lượng ngoạn mục sau 60 ngày triển khai:
- Hiệu suất cân bằng chuyền (line balancing là gì) LBE: Tăng vọt từ 64.5% lên 93.8% (tăng trưởng ngoạn mục +29.3% PTS, đạt chuẩn xuất sắc thế giới).
- Tổn thất trễ Balance Delay: Cắt giảm sâu từ 35.5% xuống chỉ còn 6.2% (giảm hơn 5.7 lần), triệt tiêu hoàn toàn cảnh công nhân đứng chờ việc.
- Tiết kiệm nhân sự trực tiếp: Cắt giảm từ 18 người xuống còn 14 người (-4 nhân sự/chuyền, tiết kiệm cho doanh nghiệp hơn 480 triệu VNĐ chi phí nhân công mỗi năm).
- Sản lượng xuất xưởng: Tăng vọt từ 520 sản phẩm/ca lên 720 sản phẩm/ca (tăng trưởng +38.5%), xóa bỏ hoàn toàn 100% thời gian tăng ca ngoài giờ.
9. Bộ Câu Hỏi Thường Gặp (FAQ Schema) & Kêu Gọi Hành Động (CTA)
1. line balancing là gì có áp dụng được cho dây chuyền sản xuất hỗn hợp nhiều mã hàng (Mixed-Model Line) không?
Hoàn toàn áp dụng xuất sắc! Đối với dây chuyền sản xuất nhiều model khác nhau chạy chung chuyền, mỗi model sẽ có thời gian thao tác khác nhau. Giải pháp là lập Biểu đồ Yamazumi Động (Dynamic Yamazumi) tính theo Thời gian chu kỳ bình quân gia quyền (Weighted Average Cycle Time) dựa trên tỷ trọng sản lượng của từng model. Đồng thời áp dụng công cụ san bằng Heijunka để xen kẽ các model có thời gian dài với các model có thời gian ngắn, ngăn ngừa quá tải chuyền cục bộ.
2. Làm thế nào để giải quyết sự chênh lệch tay nghề giữa công nhân lâu năm và công nhân mới trên chuyền?
Sự chênh lệch tay nghề là nguyên nhân lớn làm vỡ biểu đồ cân bằng chuyền (line balancing là gì). Để khắc phục, nhà máy áp dụng 3 biện pháp: 1) Chuẩn hóa thao tác bằng Bảng hướng dẫn công việc chuẩn SOP có hình ảnh trực quan rõ ràng; 2) Triển khai đào tạo TWI (Training Within Industry) kèm cặp 1:1 theo Ma trận Kỹ năng Skills Matrix; 3) Thiết kế các đồ gá chống sai lỗi Poka-Yoke để công nhân mới cũng có thể thao tác chuẩn xác như thợ lành nghề.
3. Tần suất cập nhật và vẽ lại Biểu đồ Yamazumi nên là bao lâu một lần?
Biểu đồ Yamazumi không phải là tài liệu chết vẽ một lần rồi cất tủ. Doanh nghiệp cần cập nhật lại Biểu đồ Yamazumi trong 3 trường hợp: 1) Khi nhịp Takt Time thay đổi do nhu cầu thị trường tăng/giảm trên 15%; 2) Khi có cải tiến Kaizen kỹ thuật làm thay đổi thời gian thao tác tại một trạm; 3) Định kỳ hàng quý (Quarterly Audit) để rà soát và tìm kiếm cơ hội gộp trạm tiếp theo.
4. Sự khác biệt giữa cân bằng chuyền (line balancing là gì) (Line Balancing) và San bằng sản xuất (Heijunka) là gì?
cân bằng chuyền (line balancing là gì) (Line Balancing) tập trung vào việc phân bổ khối lượng thao tác đồng đều giữa các trạm làm việc trên cùng một dây chuyền để đạt hiệu suất cao nhất. Trong khi đó, San bằng sản xuất (Heijunka) tập trung vào việc san bằng số lượng và cơ cấu chủng loại sản phẩm được đưa vào sản xuất theo thời gian (chia nhỏ cỡ lô sản xuất theo giờ) để dòng chảy không bị giật cục.
TÁI CÂN BẰNG CHUYỀN ĐỘT PHÁ CÙNG CHUYÊN GIA VIỆN CICC
Đừng để dây chuyền sản xuất tiếp tục bị tắc nghẽn ở các điểm thắt cổ chai và lãng phí hàng trăm triệu đồng chi phí nhân công nhàn rỗi. Hãy liên hệ ngay với Viện Nghiên cứu Đào tạo và Phát triển CiCC để nhận báo giá khóa học đào tạo và lộ trình khảo sát tư vấn Line Balancing In-house tại hiện trường nhà máy của bạn!
Viện CiCC – Tiên phong chuyển giao giải pháp cân bằng chuyền (line balancing là gì) & Biểu đồ Yamazumi chuẩn mực Toyota tại Việt Nam
🔍 Gợi Ý Tìm Kiếm Cùng Chủ Đề Phổ Biến Tại Thị Trường Việt Nam:
Cộng đồng kỹ sư, chuyên gia QA/QC và ban lãnh đạo nhà máy tại Việt Nam thường tra cứu và lựa chọn các giải pháp liên quan trong cùng hệ sinh thái CiCC: