Trong kỷ nguyên sản xuất chính xác và cạnh tranh khốc liệt toàn cầu, năng lực tối ưu hóa quy trình công nghệ không còn có thể dựa vào phương pháp “thử và sai” (Trial and Error) hay kinh nghiệm tích lũy của những người thợ bậc cao. Tại sao sau khi đã phân tích nguyên nhân gốc bằng sơ đồ xương cá và chạy hồi quy thống kê, dây chuyền sản xuất vẫn liên tục dao động, tỷ lệ phế phẩm vẫn tái diễn và các kỹ sư vẫn loay hoay không biết điều chỉnh thông số máy móc như thế nào để đạt chất lượng hoàn hảo? Câu trả lời nằm ở công cụ quyền năng bậc nhất của giai đoạn Improve (Cải tiến) trong chu trình Lean Six Sigma: doe là gì (Design of Experiments – Thiết kế thực nghiệm)?
Hiểu đúng và làm chủ doe là gì là ranh giới phân định giữa một kỹ sư vận hành thông thường và một chuyên gia Lean Six Sigma Black Belt đẳng cấp quốc tế. Khác với việc quan sát thụ động dữ liệu lịch sử, thiết kế thực nghiệm là phương pháp chủ động can thiệp, tác động có kiểm soát và thay đổi đồng thời nhiều biến số công nghệ đầu vào $X$ để tìm ra phương án tối ưu hóa toàn cục cho biến đầu ra $Y$ với chi phí và số lần chạy máy thấp nhất. Bài chuyên khảo độc quyền này từ Viện Nghiên cứu Năng suất & Chất lượng CiCC sẽ cung cấp cẩm nang toàn diện nhất: từ bản chất thống kê của doe là gì, 3 nguyên tắc vàng bất di bất dịch, ma trận lập phương 3D Cube Plot $2^k$, phân tích hiệu ứng tương tác trên phần mềm Minitab, đến case study thực chiến tại nhà máy sản xuất bo mạch điện tử SMT tiết kiệm 1,75 tỷ VNĐ/năm.
⚡ Tóm Tắt Trực Diện (Google AI Overview & Key Takeaways):
doe là gì là nội dung trọng tâm trong hệ sinh thái nâng cao năng suất và quản trị chất lượng toàn diện tại Viện CiCC. DOE là gì? Hướng dẫn toàn diện thiết kế thực nghiệm Design of Experiments, cách chạy Full Factorial trên Minitab, khóa học đào tạo và ví dụ áp dụng thực tế tiết kiệm 1,75 tỷ VNĐ tại Viện CiCC.
- Đặc trưng chuyên môn: Tri Thức & Giải Pháp Cải Tiến Chuẩn Quốc Tế — Đào tạo & Tư vấn thực chiến theo chuẩn ASQ (Hoa Kỳ) và ISO.
- Gợi ý lộ trình thực thi: Khóa đào tạo chuyên sâu & Dự án tư vấn tại hiện trường Gemba.
- Hiệu quả đo lường: Chuẩn hóa quy trình, loại bỏ lãng phí (Muda), tối ưu chi phí vận hành và nâng cao năng lực cạnh tranh bền vững.
✓ Thẩm định chuyên môn bởi ThS. Phạm Thanh Diệu — Master Black Belt (MBB), Viện Trưởng Viện CiCC.
MỤC LỤC BÀI VIẾT: CHUYÊN KHẢO TOÀN DIỆN VỀ THIẾT KẾ THỰC NGHIỆM (DOE)
1. DOE LÀ GÌ? VỊ TRÍ TRỌNG TÂM TRONG GIAI ĐOẠN IMPROVE CỦA DMAIC
Để hiểu một cách thấu đáo doe là gì, chúng ta cần tiếp cận dưới góc độ định nghĩa chuẩn mực của Viện Tiêu chuẩn Quốc gia Hoa Kỳ (ANSI) và Hiệp hội Chất lượng Hoa Kỳ (ASQ). DOE là gì? DOE (Design of Experiments) hay Thiết kế Thực nghiệm là một phương pháp luận thống kê có cấu trúc chặt chẽ, được áp dụng để lập kế hoạch, tiến hành và phân tích các thử nghiệm thực tế có chủ đích, trong đó các yếu tố đầu vào (Factors – $X$) được chủ động thay đổi theo các mức định trước (Levels) nhằm xác định tác động độc lập cũng như tác động tương tác của chúng lên các chỉ tiêu chất lượng đầu ra (Responses – $Y$).
Trong lộ trình 5 bước DMAIC của Lean Six Sigma, vị thế của doe là gì? Sau khi trải qua 3 giai đoạn nền tảng:
• Define: Định nghĩa bài toán qua VOC / CTQ Tree và Sơ đồ SIPOC.
• Measure: Đo lường năng lực quá trình qua Cp/Cpk, Pareto và Histogram.
• Analyze: Bóc tách nguyên nhân gốc bằng Sơ đồ Xương Cá 6M và định lượng bằng Regression Analysis.
Dự án tiến vào giai đoạn then chốt: IMPROVE (CẢI TIẾN). Đây là lúc nhóm cải tiến không còn dừng lại ở việc tìm hiểu quá khứ, mà phải đưa ra giải pháp đột phá. Lúc này, công cụ đóng vai trò hạt nhân trung tâm chính là doe là gì. DOE giúp biến các giả thuyết kỹ thuật thành công thức vận hành thực nghiệm chuẩn xác, tìm ra “Vùng vận hành lý tưởng” (Optimal Sweet Spot) cho các thiết bị công nghệ mà không doanh nghiệp đối thủ nào có thể sao chép được.
LƯU TRÌNH 7 BƯỚC THỰC HIỆN THIẾT KẾ THỰC NGHIỆM DOE TRONG LEAN SIX SIGMA DMAIC
Sơ đồ: Khung lưu trình chuẩn 7 bước thực hiện Thiết kế Thực nghiệm DOE trong giai đoạn Improve – Bản quyền Viện CiCC.
2. VÌ SAO PHƯƠNG PHÁP THỬ – SAI OFAT THẤT BẠI VÀ ƯU THẾ ĐỘT PHÁ CỦA DOE
Để thấy rõ giá trị vô song của việc hiểu doe là gì, chúng ta hãy đặt lên bàn cân so sánh với phương pháp truyền thống mà hơn 90% kỹ sư nhà máy vẫn đang áp dụng hàng ngày: OFAT (One-Factor-At-A-Time – Thử nghiệm từng yếu tố một).
2.1. Bi kịch của Phương Pháp OFAT Truyền Thống
Khi gặp lỗi chất lượng (ví dụ: mối hàn bị rỗ khí), người quản đốc thường chỉ đạo: “Hôm nay hãy thử tăng nhiệt độ hàn từ $240^\circ\text{C}$ lên $260^\circ\text{C}$ và giữ nguyên mọi thông số khác xem sao”. Ngày hôm sau thấy lỗi giảm chút ít, họ lại chỉ đạo: “Bây giờ giữ nguyên nhiệt độ và thử giảm tốc độ băng tải xem sao”. Phương pháp này bộc lộ 3 nhược điểm chí mạng:
- Hoàn toàn mù quáng trước Hiệu ứng Tương tác (Interaction Effects): Trong thực tế tự nhiên và công nghệ, tác động của Nhiệt độ lên chất lượng mối hàn thường phụ thuộc mật thiết vào Tốc độ băng tải và Chiều cao sóng hàn. Nếu thay đổi riêng rẽ từng biến, kỹ sư không bao giờ thấy được tác động kết hợp của chúng.
- Chỉ tìm được Điểm tối ưu cục bộ giả tạo: OFAT giống như một người leo núi trong đêm sương mù, chỉ leo theo một hướng duy nhất và dừng lại ở một ngọn đồi thấp, trong khi đỉnh núi cao nhất (Điểm tối ưu toàn cục) nằm ở hướng kết hợp đa chiều.
- Chi phí cực kỳ đắt đỏ và tốn thời gian: Để khảo sát 4 yếu tố với 3 mức, OFAT cần thực hiện hàng chục đến hàng trăm lần thử nghiệm rời rạc nhưng thông tin thu được lại rời rạc và không có cơ sở kiểm định độ tin cậy thống kê.
2.2. Ưu Thế Vượt Trội Của Thiết Kế Thực Nghiệm DOE
Ngược lại hoàn toàn với OFAT, bản chất của doe là gì mang lại sức mạnh cách mạng:
- Khảo sát đồng thời đa yếu tố: Đánh giá toàn bộ không gian tham số chỉ với số lần chạy tối thiểu thông qua các ma trận trực giao khoa học.
- Đo lường chính xác hiệu ứng tương tác: Chỉ ra rõ ràng khi nào yếu tố $A$ tác động dương ở mức thấp của $B$ nhưng lại đảo chiều tác động âm ở mức cao của $B$.
- Tách bạch sai số thực nghiệm khỏi tác động thực chất: Sử dụng phân tích phương sai ANOVA để khẳng định chắc chắn tác động quan sát được là do điều chỉnh công nghệ hay chỉ là sự may rủi ngẫu nhiên.
BIỂU ĐỒ HIỆU ỨNG TƯƠNG TÁC (INTERACTION PLOT) & HIỆU ỨNG CHÍNH (MAIN EFFECTS PLOT)
Sơ đồ: Phân tích Hiệu ứng chính và Hiệu ứng tương tác A*B trên phần mềm Minitab chứng minh tính ưu việt tuyệt đối của DOE so với phương pháp thử – sai OFAT – Viện CiCC.
3. BA NGUYÊN TẮC VÀNG CỐT TỬ TRONG THỰC HIỆN DOE
Khi đào tạo cho các kỹ sư và chuyên gia Black Belt về doe là gì, Viện CiCC luôn khắc cốt ghi tâm 3 nguyên tắc vàng thực nghiệm do nhà thống kê vĩ đại Sir Ronald Fisher sáng lập. Bất kỳ thực nghiệm nào vi phạm 3 nguyên tắc này đều dẫn đến kết luận sai lệch hoàn toàn:
1. Ngẫu Nhiên Hóa (Randomization)
Là việc xáo trộn hoàn toàn thứ tự các lần chạy thử nghiệm (Run Order) bằng bộ sinh số ngẫu nhiên trên phần mềm Minitab. Mục đích: Trung hòa và phân tán đều tác động của các biến nhiễu môi trường không kiểm soát được theo thời gian (như nhiệt độ xưởng thay đổi giữa sáng và trưa, sự mệt mỏi của công nhân, sự mòn của dụng cụ cắt) vào sai số ngẫu nhiên.
2. Lặp Lại Thực Nghiệm (Replication)
Là việc lặp lại độc lập toàn bộ quy trình thiết lập thực nghiệm từ đầu cho từng tổ hợp điều kiện. Lưu ý sống còn: Lặp lại thực nghiệm (Replication) hoàn toàn khác với việc đo lặp lại nhiều lần trên cùng một mẫu (Repeated Measurements). Replication giúp ước lượng phương sai sai số thuần túy (Pure Error) và tăng lực kiểm định thống kê.
3. Phân Nhóm Khối (Blocking)
Là kỹ thuật cô lập các nguồn biến thiên đã biết trước nhưng không phải là đối tượng nghiên cứu chính (như 2 ca làm việc khác nhau, 2 lô nguyên liệu nhập khẩu khác nhau, 2 máy công cụ cùng loại). Kỹ thuật Blocking giúp triệt tiêu hoàn toàn sự biến thiên giữa các khối ra khỏi tổng bình phương sai số của mô hình.
4. CÁC LOẠI HÌNH THIẾT KẾ THỰC NGHIỆM PHỔ BIẾN TRONG SẢN XUẤT
Tùy thuộc vào mục tiêu nghiên cứu, số lượng biến số đầu vào và ngân sách chi phí thử nghiệm, các kỹ sư cần lựa chọn mô hình phù hợp khi tìm hiểu doe là gì:
4.1. Thực Nghiệm Toàn Phần (Full Factorial Designs – $2^k$)
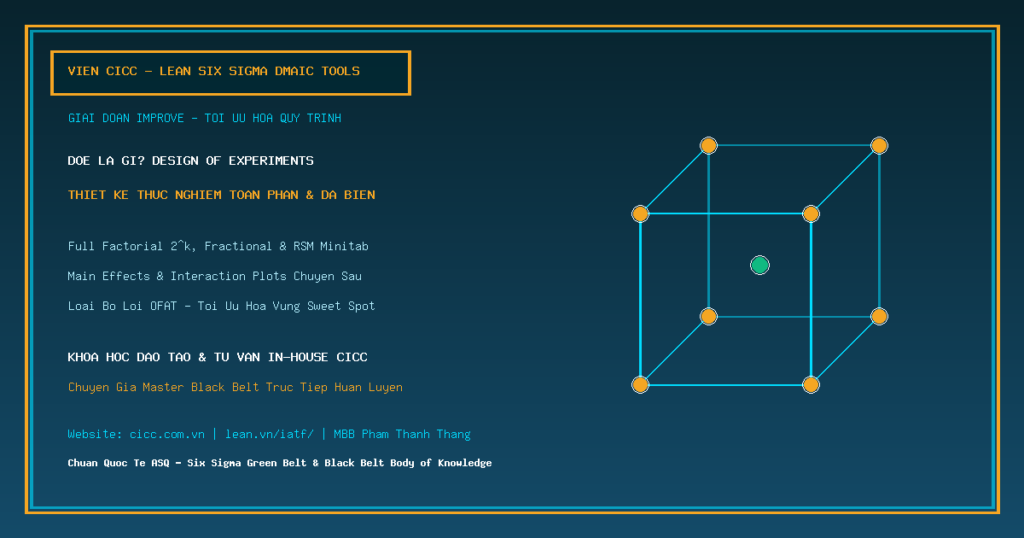
Mô hình kinh điển và mạnh mẽ nhất khi số lượng yếu tố $k \le 4$. Với mỗi yếu tố được thiết lập ở 2 mức: Mức Thấp (ký hiệu là -1) và Mức Cao (ký hiệu là +1). Số lượng lần chạy thử nghiệm cơ sở là $N = 2^k$. Ví dụ với 3 yếu tố (Nhiệt độ, Áp suất, Thời gian), số lần chạy là $2^3 = 8$ thí nghiệm. Toàn bộ các hiệu ứng chính $A, B, C$ và các tương tác $AB, AC, BC, ABC$ đều được ước lượng hoàn toàn độc lập mà không hề bị nhầm lẫn (Orthogonal Design).
4.2. Thực Nghiệm Phân Đoạn (Fractional Factorial Designs – $2^{k-p}$)
Khi số lượng yếu tố lên tới 5, 6 hoặc 8 yếu tố, một thiết kế toàn phần đòi hỏi từ 32 đến 256 lần chạy máy – điều bất khả thi về mặt kinh tế tại hiện trường nhà máy. Lúc này, phương án mở rộng của doe là gì? Đó là thiết kế phân đoạn, chạy $1/2$ (nửa phân đoạn $2^{k-1}$) hoặc $1/4$ số thí nghiệm để sàng lọc (Screening) ra 2 đến 3 yếu tố quan trọng nhất (Vital Few), dựa trên nguyên lý thưa thớt của các hiệu ứng (Sparsity of Effects Principle): tương tác bậc cao từ cấp 3 trở lên thường không đáng kể và có thể bỏ qua.
4.3. Phương Pháp Bề Mặt Phản Hồi (Response Surface Methodology – RSM)
Sau khi đã xác định được các yếu tố trọng yếu từ thiết kế bậc một $2^k$, nếu phát hiện quy trình có tính chất cong phi tuyến (Curvature), kỹ sư sẽ bổ sung các điểm trục (Axial Points) và điểm tâm (Center Points) để nâng cấp lên mô hình Bề mặt phản hồi (như Central Composite Design – CCD hoặc Box-Behnken). Mô hình RSM cho phép vẽ bản đồ đường mức đẳng trị (Contour Plot) và bề mặt không gian 3D (3D Surface Plot) để xác định tọa độ cực trị toán học tuyệt đối của quy trình.
CUBE PLOT 3D: MA TRẬN THỰC NGHIỆM TOÀN PHẦN FULL FACTORIAL 2³ = 8 ĐIỂM
Sơ đồ: Mô hình lập phương 3D Cube Plot thể hiện ma trận thực nghiệm toàn phần 2³ = 8 lần chạy và điểm tối ưu Sweet Spot – Viện CiCC.
5. LƯU TRÌNH 7 BƯỚC TRIỂN KHAI THIẾT KẾ THỰC NGHIỆM DOE TẠI HIỆN TRƯỜNG
Để đảm bảo dự án cải tiến đạt thành công rực rỡ và tránh lãng phí hàng trăm triệu đồng phế phẩm thử nghiệm, Viện CiCC đã xây dựng bộ quy chuẩn 7 bước thực hiện doe là gì chuẩn mực quốc tế:
- Bước 1 – Xác định Tuyên bố Vấn đề & Biến Phản Hồi Y: Xác định rõ ràng chỉ tiêu đo lường CTQ (ví dụ: Độ bám dính lớp mạ, Tỷ lệ co ngót linh kiện, Lực bóc tách bao bì). Đảm bảo hệ thống đo lường MSA đã đạt chuẩn Gage R&R $< 10\%$.
- Bước 2 – Lựa chọn Các Yếu Tố Đầu Vào X & Xác định Mức Giá Trị (Levels): Phối hợp cùng các kỹ sư hiện trường qua biểu đồ xương cá 6M để chọn ra từ 2 đến 4 biến $X$ tiềm năng nhất. Xác định khoảng biến thiên an toàn: Mức Thấp (-1) và Mức Cao (+1) sao cho đủ rộng để tạo ra sự khác biệt đo lường được nhưng không làm hỏng thiết bị.
- Bước 3 – Lựa chọn Mô hình Thực nghiệm Phù hợp: Quyết định sử dụng Full Factorial $2^k$, Fractional Factorial $2^{k-p}$ hay bổ sung điểm tâm Center Points để kiểm tra tính phi tuyến.
- Bước 4 – Thiết lập Ma trận Thực nghiệm & Ngẫu nhiên hóa trên Minitab: Tạo bảng phân bổ Run Order ngẫu nhiên, lập kế hoạch chuẩn bị nguyên vật liệu, dụng cụ gá kẹp và phân công nhân sự giám sát.
- Bước 5 – Tiến hành Chạy Thực Nghiệm Tại Hiện Trường GEMBA: Vận hành máy theo đúng thứ tự Run Order ngẫu nhiên. Ghi chép trung thực mọi thông số thực tế và đo đạc chính xác giá trị $Y$ của từng mẻ mẫu.
- Bước 6 – Phân tích Dữ liệu Trên Minitab: Kiểm tra biểu đồ Pareto of Standardized Effects, bảng ANOVA ($P$-value $< 0.05$), biểu đồ hiệu ứng chính (Main Effects Plot), biểu đồ tương tác (Interaction Plot) và kiểm tra 4 giả định phần dư (Residual Plots).
- Bước 7 – Thực Nghiệm Kiểm Chứng (Confirmation Runs) & Bàn Giao: Chạy thử từ 3 đến 5 mẻ tại điểm cài đặt tối ưu Sweet Spot để xác nhận kết quả dự báo khớp với thực tế sản xuất, sau đó cập nhật trực tiếp vào Control Plan và tài liệu hướng dẫn công việc chuẩn SOP.
6. HƯỚNG DẪN THỰC HÀNH THIẾT KẾ VÀ PHÂN TÍCH DOE TRÊN MINITAB
Minitab là phần mềm tiêu chuẩn số 1 thế giới trong phân tích Six Sigma. Dưới đây là quy trình thao tác chuẩn xác do Viện CiCC biên soạn:
CÁC BƯỚC KHỞI TẠO VÀ PHÂN TÍCH DOE TRÊN MINITAB 21:
• Bước 1 (Tạo ma trận thực nghiệm): Vào menu Stat > DOE > Factorial > Create Factorial Design...
• Bước 2 (Cấu hình số biến): Chọn 2-level factorial (default generators). Điền số lượng Number of factors (ví dụ: 3). Bấm nút Designs… để chọn Full factorial và số lần lặp Number of replicates (ví dụ: 2 lần lặp = 16 runs).
• Bước 3 (Đặt tên và mức giá trị): Bấm nút Factors… để nhập tên các biến $X$ và giá trị Low (-1) / High (+1). Bấm OK để Minitab tự động sinh bảng dữ liệu với thứ tự ngẫu nhiên (RunOrder).
• Bước 4 (Nhập dữ liệu thực nghiệm): Sau khi chạy máy tại hiện trường, nhập kết quả đo được của $Y$ vào cột kế tiếp trên bảng tính Minitab.
• Bước 5 (Phân tích kết quả): Vào menu Stat > DOE > Factorial > Analyze Factorial Design... Chọn biến phản hồi $Y$. Trong mục Graphs… tích chọn Pareto và Four in one. Bấm OK để xuất báo cáo ANOVA và đồ thị phần dư.
• Bước 6 (Xuất biểu đồ tương tác): Vào menu Stat > DOE > Factorial > Factorial Plots... để xuất biểu đồ Main Effects Plot và Interaction Plot.
7. GIẢI MÃ BIỂU ĐỒ HIỆU ỨNG CHÍNH VÀ HIỆU ỨNG TƯƠNG TÁC
Khả năng đọc vị đồ thị Minitab là kỹ năng tối thượng giúp kỹ sư thấu hiểu bản chất của doe là gì:
- Biểu đồ Pareto các Hiệu ứng Chuẩn hóa (Pareto of Standardized Effects): Hiển thị một đường tham chiếu màu đỏ đứt nét tương ứng với mức ý nghĩa thống kê $\alpha = 0.05$. Bất kỳ cột hiệu ứng nào (dù là hiệu ứng chính $A, B$ hay tương tác $AB$) vươn dài vượt qua vạch đỏ này đều được kết luận là có ý nghĩa thống kê thực sự, cần giữ lại trong mô hình dự báo.
- Biểu đồ Hiệu ứng Chính (Main Effects Plot): Thể hiện mức độ dốc của đường nối giữa giá trị trung bình ở mức Thấp (-1) và mức Cao (+1). Đường càng dốc đứng, yếu tố đó càng có tác động mạnh mẽ đến chất lượng đầu ra. Ngược lại, nếu đường nối gần như nằm ngang song song với trục hoành, yếu tố đó hoàn toàn không có ảnh hưởng đáng kể.
- Biểu đồ Hiệu ứng Tương tác (Interaction Plot): Là “vũ khí bí mật” của DOE. Nếu 2 đường biểu diễn của yếu tố $B$ tại các mức của yếu tố $A$ song song với nhau, điều đó chứng minh không có hiệu ứng tương tác. Nhưng nếu 2 đường này cắt chéo nhau hoặc không song song, điều đó khẳng định chắc chắn tồn tại hiệu ứng tương tác mạnh mẽ: tác động của yếu tố $A$ phụ thuộc hoàn toàn vào việc yếu tố $B$ đang được cài đặt ở mức nào!
8. KỸ THUẬT TỐI ƯU HÓA ĐA BIẾN TÌM ĐIỂM VẬN HÀNH SWEET SPOT
Trong thực tế nhà máy, bài toán tối ưu thường rất phức tạp: doanh nghiệp vừa muốn Tối đa hóa độ bền kéo ($Y_1$), vừa muốn Tối thiểu hóa tỷ lệ bọt khí phế phẩm ($Y_2$), lại vừa muốn Tối thiểu hóa chi phí điện năng tiêu thụ ($Y_3$). Làm thế nào để cân bằng các mục tiêu mâu thuẫn này? Công cụ Response Optimizer tích hợp trong Minitab giải quyết xuất sắc bài toán này thông qua hàm mục tiêu tổng thể Composite Desirability (D) chạy từ 0 đến 1.0. Phần mềm sẽ tự động quét toàn bộ không gian tham số thực nghiệm và chỉ định chính xác bộ tọa độ $[X_1, X_2, \dots, X_k]$ tối ưu nhất giúp thỏa hiệp hài hòa mọi tiêu chí chất lượng.
9. KHÓA HỌC ĐÀO TẠO THIẾT KẾ THỰC NGHIỆM DOE & MINITAB TẠI CICC
Nhằm giúp đội ngũ kỹ sư Việt Nam làm chủ phương pháp luận tối ưu hóa thực nghiệm hiện đại, Viện Nghiên cứu Năng suất & Chất lượng CiCC liên tục khai giảng các chương trình đào tạo chuyên sâu:
Khóa Học Chuyên Đề: DOE Thực Chiến & Minitab Nâng Cao
Thời lượng: 3 ngày (24 giờ học tập trung).
Mục tiêu: Làm chủ tư duy hiểu rõ doe là gì, thiết kế ma trận Full Factorial $2^k$, Fractional Factorial, sàng lọc biến số Plackett-Burman, phân tích tương tác trên Minitab và thực hành tối ưu hóa thông số ép nhựa, đúc kim loại, gia công cơ khí chính xác và dệt nhuộm.
Chương Trình Đào Tạo Chứng Chỉ Lean Six Sigma Black Belt
Thời lượng: 10 ngày kèm cặp dự án thực tế tại nhà máy.
Chuẩn mực: Cấp chứng chỉ quốc tế theo ASQ Body of Knowledge.
Nội dung: Làm chủ trọn vẹn chu trình DMAIC, trong đó module DOE và Bề mặt phản hồi RSM là nội dung trọng tâm bắt buộc để tốt nghiệp và nghiệm thu dự án cải tiến tiền tỷ.
Video: Khóa đào tạo và thực hành Thiết Kế Thực Nghiệm DOE chuyên sâu trên Minitab do Master Black Belt Viện CiCC trực tiếp huấn luyện.
10. DỊCH VỤ TƯ VẤN IN-HOUSE TỐI ƯU HÓA HIỆN TRƯỜNG CỦA VIỆN CICC
Với đội ngũ chuyên gia Master Black Belt có hơn 20 năm kinh nghiệm dẫn dắt các dự án cải tiến tại các tập đoàn đa quốc gia hàng đầu, Viện CiCC mang đến Dịch vụ tư vấn In-house tại hiện trường nhà máy với cam kết hiệu quả vượt bậc:
- Khảo sát và Lập kế hoạch Thực nghiệm: Xuống trực tiếp hiện trường dây chuyền, cùng đội ngũ kỹ sư phân tích các điểm nghẽn, kiểm toán hệ thống đo lường và thiết kế ma trận DOE tối ưu nhất nhằm tiết kiệm tối đa số mẻ chạy thử.
- Giám sát và Phân tích Dữ liệu Chuyên sâu: Trực tiếp đồng hành trong suốt quá trình chạy máy, kiểm soát các biến nhiễu ngoại lai, phân tích mô hình trên Minitab và giải mã các hiệu ứng tương tác phức tạp.
- Cam kết Hoàn vốn Đầu tư (ROI) Đo lường Bằng Tiền: Mọi dự án tư vấn DOE của CiCC đều gắn liền với mục tiêu kinh tế cụ thể: giảm tỷ lệ phế phẩm từ 50% đến 90%, tiết kiệm chi phí nguyên vật liệu từ hàng trăm triệu đến hàng tỷ đồng mỗi năm.
- Tiêu chuẩn hóa và Chuyển giao Năng lực: Đào tạo “Cầm tay chỉ việc” để đội ngũ kỹ thuật nội bộ làm chủ công cụ và tự tin triển khai các bài toán thực nghiệm tiếp theo.
11. VÍ DỤ ÁP DỤNG THỰC TẾ: CASE STUDY TỐI ƯU HÀN SMT VINA-CIRCUIT TIẾT KIỆM 1,75 TỶ VNĐ
Để minh chứng sống động cho câu hỏi ứng dụng thực tế của doe là gì, dưới đây là dự án cải tiến điển hình tại Nhà máy Sản xuất Bảng mạch Điện tử Vina-Circuit (Khu Công nghệ Cao TP.HCM) do Viện CiCC tư vấn trực tiếp:
1. Hiện trạng Vấn đề và Thiệt hại Kinh tế
Vina-Circuit gia công bảng mạch điều khiển cho thiết bị y tế và ô tô. Công đoạn hàn sóng tự động (Wave Soldering) liên tục gặp sự cố chất lượng nghiêm trọng: lỗi mối hàn nguội (Cold Solder) và lỗi cầu chì chập mạch giữa các chân linh kiện siêu nhỏ. Tỷ lệ lỗi trung bình lên tới 5.40%, năng lực quy trình $C_{pk}$ chỉ đạt 0.65 (dưới xa ngưỡng yêu cầu tối thiểu 1.33). Hàng tháng, nhà máy phải bố trí 6 nhân công chuyên ngồi soi kính lúp để hàn sửa thủ công (Rework), gây thiệt hại chi phí chất lượng kém (COPQ) lên tới 1,75 tỷ VNĐ/năm và đối mặt nguy cơ bị khách hàng hủy hợp đồng.
2. Thiết kế Ma trận Thực nghiệm DOE $2^3$
Dưới sự hướng dẫn của Master Black Belt CiCC, nhóm dự án đã chọn 3 yếu tố công nghệ đầu vào then chốt và thiết lập 2 mức khảo sát:
- Yếu tố A – Nhiệt độ đỉnh lò nung (Peak Temperature): Mức Thấp (-1) = $240^\circ\text{C}$; Mức Cao (+1) = $260^\circ\text{C}$.
- Yếu tố B – Tốc độ băng tải (Conveyor Speed): Mức Thấp (-1) = $0.8\text{ m/phút}$; Mức Cao (+1) = $1.2\text{ m/phút}$.
- Yếu tố C – Chiều cao sóng hàn (Wave Height): Mức Thấp (-1) = $4.0\text{ mm}$; Mức Cao (+1) = $6.0\text{ mm}$.
- Mô hình thực nghiệm: Full Factorial $2^3 = 8$ lần chạy với 2 lần lặp độc lập (Replication = 2), tổng cộng 16 mẻ thử nghiệm được Minitab ngẫu nhiên hóa hoàn toàn (Randomized Run Order).
3. Phát hiện Bất ngờ về Hiệu ứng Tương tác
Khi chạy phân tích ANOVA trên Minitab, nhóm dự án đã phát hiện ra nguyên nhân vì sao suốt 2 năm qua thợ máy chỉnh theo kinh nghiệm OFAT đều thất bại: Tồn tại hiệu ứng tương tác cực mạnh giữa Nhiệt độ A và Tốc độ băng tải B ($P$-value $= 0.001 < 0.05$). Ở tốc độ băng tải chậm ($0.8\text{ m/phút}$), tăng nhiệt độ làm giảm lỗi; nhưng ở tốc độ băng tải nhanh ($1.2\text{ m/phút}$), tăng nhiệt độ lại làm thiếc bị oxy hóa mạnh và gây chập mạch tăng vọt! Nếu không áp dụng DOE, không một kỹ sư nào có thể nhận diện được cơ chế tương tác phức tạp này.
4. Kết quả Tối ưu hóa và Hiệu quả Kinh tế
Sử dụng công cụ Response Optimizer trên Minitab, nhóm đã xác định tọa độ Sweet Spot chuẩn xác: Nhiệt độ lò được cố định tại $252^\circ\text{C}$, Tốc độ băng chuyền được kiểm soát tại $0.95\text{ m/phút}$ và Chiều cao sóng hàn duy trì ở mức $5.2\text{ mm}$. Kết quả kiểm chứng sau 6 tháng theo dõi:
- Tỷ lệ phế phẩm mối hàn giảm chấn động từ 5.40% xuống còn 0.22% (giảm 95.9% lượng hàng lỗi).
- Chỉ số năng lực quy trình $C_{pk}$ tăng vọt từ 0.65 lên 1.72 (vượt xa tiêu chuẩn 1.33 của khách hàng OEM quốc tế).
- Tiết kiệm ròng chi phí nhân công sửa hàng và hao hụt bo mạch đạt 1,75 tỷ VNĐ/năm.
KẾT QUẢ ĐỘT PHÁ TẠI DÂY CHUYỀN HÀN SMT VINA-CIRCUIT (TIẾT KIỆM 1,75 TỶ VNĐ/NĂM)
Sơ đồ: So sánh hiệu quả trước và sau khi tối ưu hóa thông số hàn sóng SMT bằng Thiết kế thực nghiệm DOE tại nhà máy Vina-Circuit – Viện CiCC.
12. NHỮNG SAI LẦM CHÍ MẠNG KHI LÀM DOE VÀ CÁCH PHÒNG TRÁNH
Để thực nghiệm thành công, các kỹ sư cần tuyệt đối tránh xa các cạm bẫy sau khi vận dụng doe là gì:
1. Chọn khoảng biến thiên (Levels) quá hẹp hoặc quá rộng
Nếu đặt mức nhiệt độ $248^\circ\text{C}$ và $250^\circ\text{C}$ (quá hẹp), sự biến thiên đo được sẽ bị lấn át bởi nhiễu ngẫu nhiên của thiết bị đo. Ngược lại, nếu đặt $180^\circ\text{C}$ và $320^\circ\text{C}$ (quá rộng), bo mạch có thể bị cháy hỏng và làm gián đoạn dây chuyền. Kỹ sư phải tham vấn chuyên gia hiện trường để chọn khoảng giá trị tối ưu.
2. Gian lận thứ tự ngẫu nhiên vì “ngại điều chỉnh máy”
Nhiều công nhân tự ý gom các lần chạy có cùng nhiệt độ vào làm một mẻ cho đỡ mất công cài đặt lại máy. Hành vi này phá vỡ hoàn toàn nguyên tắc Randomization, khiến mô hình bị sai lệch bởi xu hướng thời gian.
3. Bỏ qua bước Thực nghiệm Kiểm chứng (Confirmation Runs)
Mô hình trên phần mềm dù đẹp đến đâu cũng chỉ là lý thuyết toán học. Bắt buộc phải chạy tối thiểu 3 đến 5 mẻ kiểm chứng thực tế tại điểm cài đặt tối ưu trước khi công bố thành công và ban hành tài liệu SOP mới.
13. KẾT NỐI DOE VỚI TIÊU CHUẨN IATF 16949 VÀ HỆ SINH THÁI LEAN.VN
Trong ngành công nghiệp phụ trợ ô tô quốc tế tuân thủ tiêu chuẩn chất lượng IATF 16949:2016, việc áp dụng thiết kế thực nghiệm DOE là yêu cầu bắt buộc được quy định tại điều khoản 8.5.1 (Kiểm soát sản xuất) và quy trình phê duyệt linh kiện sản xuất hàng loạt PPAP. Khi thiết lập các đặc tính sản phẩm đặc biệt (Special Characteristics), các hãng xe OEM luôn đòi hỏi nhà cung ứng phải cung cấp bằng chứng thực nghiệm DOE chứng minh quy trình đã được tối ưu hóa toàn diện.
Nhằm đồng hành cùng các doanh nghiệp sản xuất tại Việt Nam làm chủ các công cụ cốt lõi (Core Tools) và tiến trình số hóa nhà máy thông minh, Viện CiCC đã phát triển và tích hợp toàn diện với Cổng thông tin Chuyển đổi số Quản trị Tinh gọn & Tiêu chuẩn IATF 16949 tại địa chỉ: https://lean.vn/iatf/. Tại cổng tri thức này, doanh nghiệp có thể dễ dàng tra cứu tài liệu chuyên khảo, tải các bộ biểu mẫu số hóa chuẩn quốc tế và kết nối cùng cộng đồng chuyên gia Master Black Belt hàng đầu.
LIÊN HỆ ĐÀO TẠO & TƯ VẤN THỰC CHIẾN DOE TẠI VIỆN CICC
Đừng để dây chuyền nhà máy tiếp tục lãng phí hàng tỷ đồng vì phương pháp thử – sai cảm tính. Hãy để các chuyên gia Master Black Belt giàu kinh nghiệm của Viện CiCC chuyển giao trọn vẹn năng lực doe là gì, giúp doanh nghiệp bạn làm chủ công nghệ và bứt phá năng suất ngay hôm nay.
Hotline Chuyên Gia: 098 980 8426 | Email: info@cicc.com.vn | Website: cicc.com.vn
CÂU HỎI THƯỜNG GẶP (FAQ) VỀ THIẾT KẾ THỰC NGHIỆM DESIGN OF EXPERIMENTS (DOE)
1. DOE là gì và tại sao lại là công cụ quyết định thành bại trong giai đoạn Improve của Six Sigma?
DOE là gì? DOE (Design of Experiments – Thiết kế thực nghiệm) là phương pháp thống kê chủ động thay đổi có kế hoạch đồng thời nhiều yếu tố đầu vào $X$ để quan sát, đo lường và lượng hóa sự thay đổi của biến kết quả đầu ra $Y$. Trong giai đoạn Improve (Cải tiến), sau khi giai đoạn Analyze đã tìm ra các nguyên nhân tiềm năng, DOE là công cụ duy nhất cho phép chứng minh mối quan hệ nhân quả thực nghiệm, phát hiện các hiệu ứng tương tác phức tạp và tìm ra bộ thông số vận hành tối ưu (Sweet Spot) giúp quy trình đạt đẳng cấp Six Sigma.
2. Sự khác biệt căn bản giữa phương pháp OFAT và DOE là gì?
OFAT (One-Factor-At-A-Time) là phương pháp cổ điển: giữ nguyên tất cả các yếu tố và chỉ thay đổi duy nhất 1 yếu tố tại một thời điểm. Điểm yếu chí mạng của OFAT là hoàn toàn mù quáng trước hiệu ứng tương tác (Interaction Effects) giữa các yếu tố công nghệ (ví dụ: nhiệt độ chỉ phát huy tác dụng tốt khi đi kèm áp suất cao). Ngoài ra, OFAT tốn kém rất nhiều lần chạy thử nghiệm nhưng chỉ khảo sát được một lát cắt cục bộ, không bao giờ tìm được điểm tối ưu toàn cục như DOE đa yếu tố.
3. Khi nào nên dùng Full Factorial và khi nào nên dùng Fractional Factorial?
Khi số lượng yếu tố $k \le 4$, nên sử dụng Full Factorial (Thực nghiệm toàn phần $2^k$) để ước lượng đầy đủ tất cả các hiệu ứng chính và tương tác mọi cấp độ. Tuy nhiên, khi số lượng yếu tố $k \ge 5$ (ví dụ $2^5 = 32$ lần chạy, $2^6 = 64$ lần chạy rất tốn kém chi phí nguyên liệu), kỹ sư nên sử dụng Fractional Factorial (Thực nghiệm phân đoạn $2^{k-p}$) để sàng lọc (Screening) các biến số thực sự quan trọng với số lần chạy giảm một nửa hoặc một phần tư.
4. Tại sao bắt buộc phải ngẫu nhiên hóa (Randomization) thứ tự chạy thực nghiệm?
Nếu chạy thực nghiệm theo thứ tự có quy luật (ví dụ chạy hết tất cả các mẫu nhiệt độ thấp vào buổi sáng rồi chạy nhiệt độ cao vào buổi chiều), bất kỳ biến đổi môi trường nào theo thời gian (nhiệt độ môi trường, sự mòn dao, độ ẩm không khí, sự mệt mỏi của thợ) sẽ bị hòa lẫn (Confounded) vào tác động của nhiệt độ. Ngẫu nhiên hóa giúp phân tán đều các biến nhiễu này vào sai số ngẫu nhiên thuần túy, bảo toàn tính khách quan của mô hình.
5. Viện CiCC có những giải pháp hỗ trợ đào tạo và tư vấn DOE nào cho doanh nghiệp?
Viện CiCC cung cấp: (1) Khóa đào tạo thực chiến 3 ngày “Thiết kế Thực nghiệm DOE Ứng dụng & Minitab Nâng Cao” dành riêng cho kỹ sư R&D, PE, QA/QC; (2) Chương trình Black Belt Six Sigma quốc tế; (3) Dịch vụ tư vấn In-house tại hiện trường nhà máy: chuyên gia Master Black Belt cùng đội ngũ kỹ thuật thiết kế ma trận thử nghiệm, giám sát chạy máy, phân tích số liệu trên Minitab, tìm điểm vận hành tối ưu Sweet Spot và bàn giao quy trình chuẩn hóa kiểm soát lâu dài.
🔍 Gợi Ý Tìm Kiếm Cùng Chủ Đề Phổ Biến Tại Thị Trường Việt Nam:
Cộng đồng kỹ sư, chuyên gia QA/QC và ban lãnh đạo nhà máy tại Việt Nam thường tra cứu và lựa chọn các giải pháp liên quan trong cùng hệ sinh thái CiCC: