Takt Time là gì? Takt Time là nhịp sản xuất cần thiết để đáp ứng nhu cầu khách hàng trong khoảng thời gian sản xuất khả dụng. Chỉ số này giúp đội ngũ so sánh tốc độ nhu cầu với năng lực và cách bố trí công việc; nó không phải thời gian máy chạy thực tế hay cam kết rằng mọi sản phẩm phải hoàn tất đúng từng nhịp.
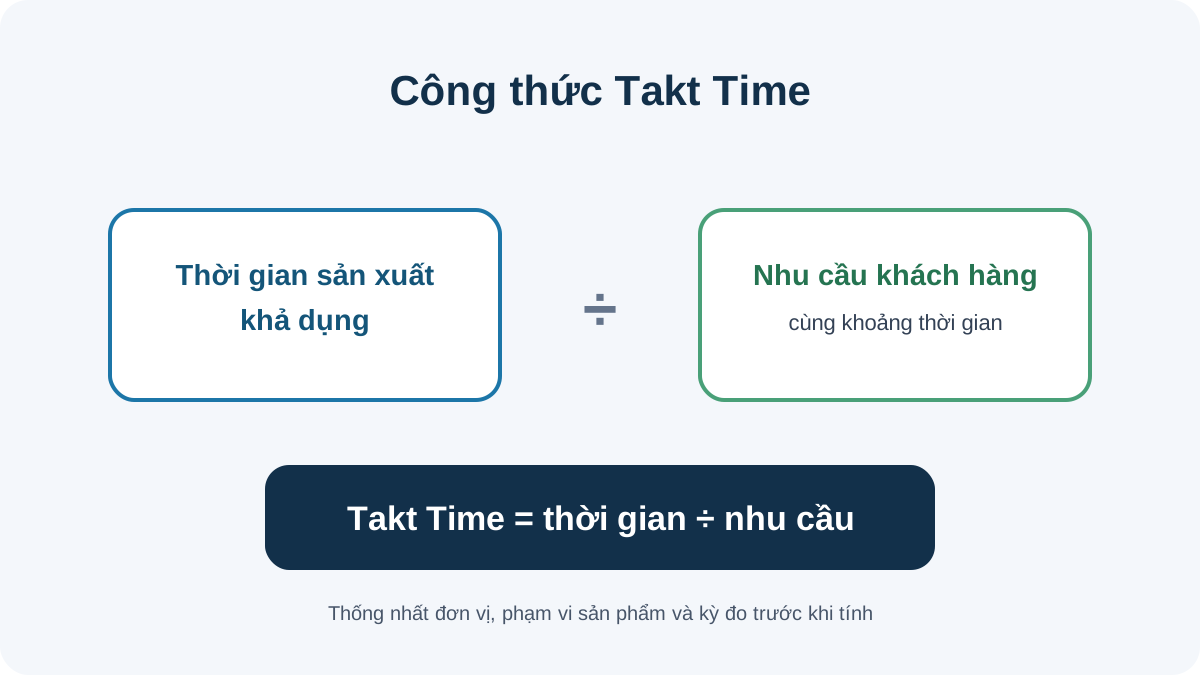
Công thức tính Takt Time
Takt Time = Thời gian sản xuất khả dụng ÷ Nhu cầu khách hàng trong cùng khoảng thời gian.
Trước khi chia, cần thống nhất đơn vị thời gian và đơn vị sản phẩm. Thời gian khả dụng thường là thời gian theo lịch trừ các khoảng nghỉ đã được xác định theo quy ước của doanh nghiệp. Cách xử lý thời gian họp, bảo trì, đổi mã hoặc dừng máy cần nhất quán với mục tiêu phân tích; không nên tự ý trừ hoặc cộng các khoản này để làm đẹp chỉ số.
Ví dụ tính Takt Time
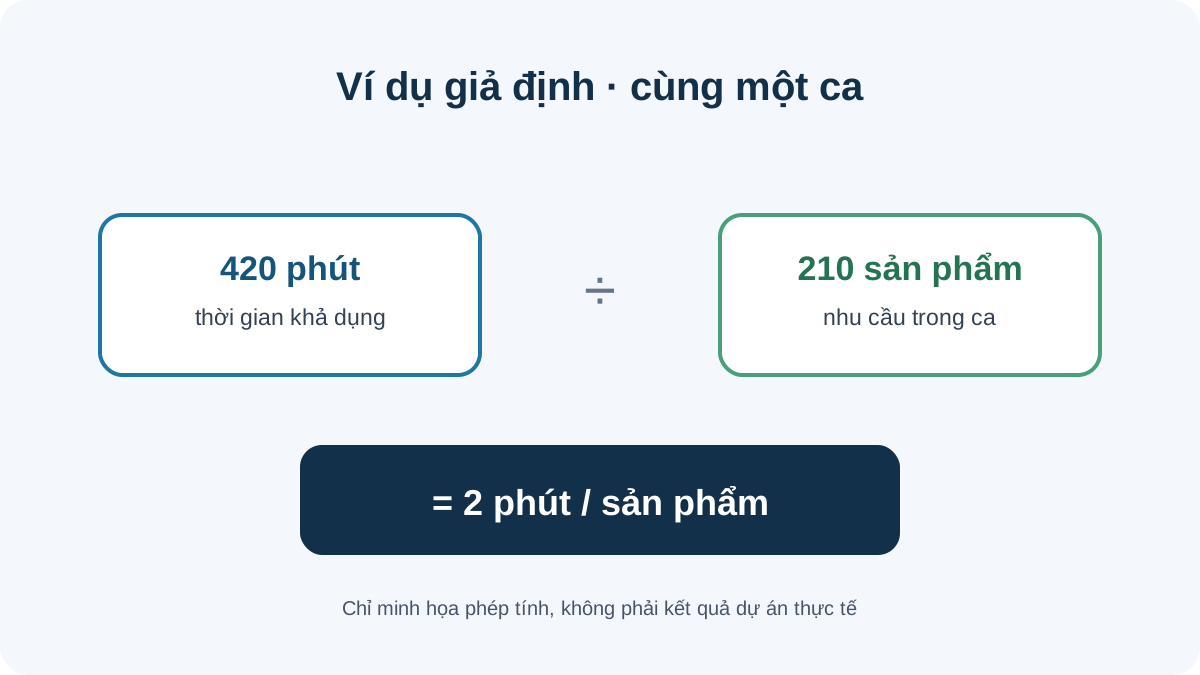
Ví dụ giả định: một ca có 420 phút sản xuất khả dụng và nhu cầu là 210 sản phẩm trong ca. Takt Time = 420 ÷ 210 = 2 phút/sản phẩm. Diễn giải: hệ thống cần hoàn thành bình quân một sản phẩm tốt mỗi hai phút để theo kịp nhu cầu đã nêu, với điều kiện dữ liệu thời gian và nhu cầu cùng phạm vi.
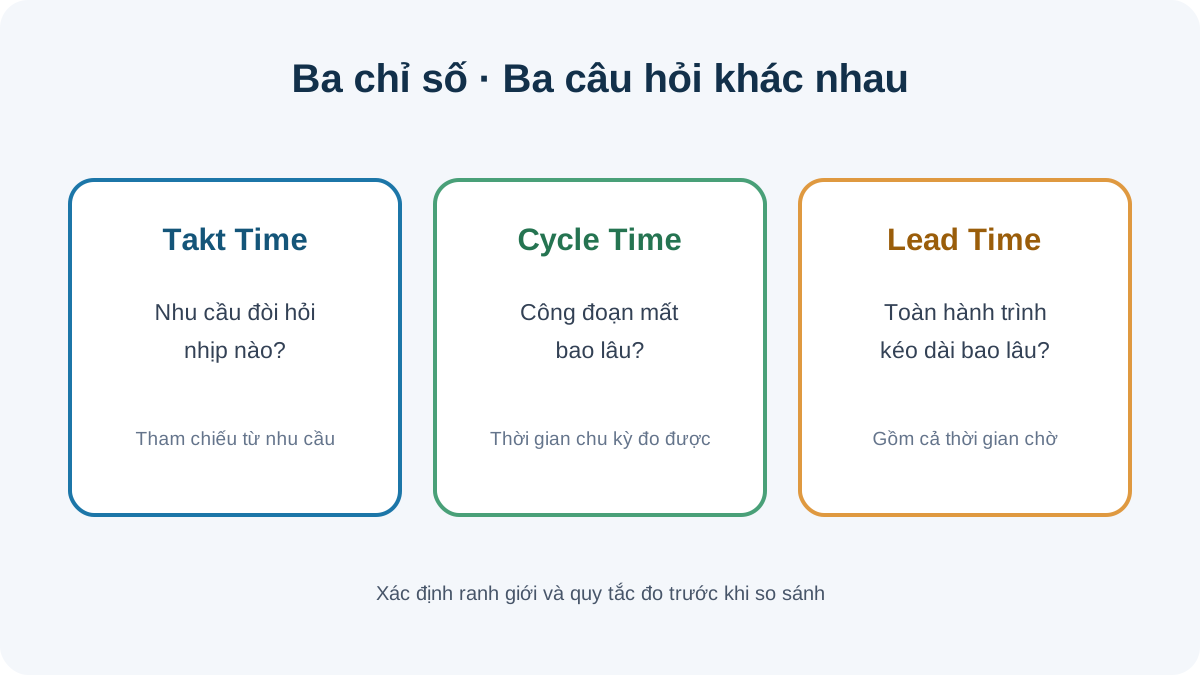
Phân biệt Takt Time, Cycle Time và Lead Time
- Takt Time: nhịp tham chiếu xuất phát từ nhu cầu khách hàng và thời gian khả dụng.
- Cycle Time: thời gian quan sát để một công đoạn hoặc quy trình hoàn thành một đơn vị theo cách đo đã thống nhất. Có thể đo theo từng trạm, một chu kỳ máy hoặc toàn quy trình; phải nói rõ ranh giới đo.
- Lead Time: tổng thời gian trôi qua từ lúc yêu cầu/công việc bắt đầu đến khi được giao hoặc hoàn tất, thường bao gồm cả thời gian chờ.
Cycle Time dài hơn Takt Time là dấu hiệu cần phân tích năng lực và biến động, nhưng chưa đủ để kết luận một trạm chắc chắn là nút thắt. Hãy kiểm tra phân bố thời gian, thời gian đổi mã, sản phẩm lỗi, dừng máy, số người, công việc dùng chung và cách tính sản lượng tốt. Cycle Time thấp hơn Takt Time cũng chưa bảo đảm giao hàng nếu dòng chảy bị gián đoạn hoặc có chờ giữa công đoạn.
Cách áp dụng Takt Time vào cải tiến
- Chọn phạm vi và kỳ đo: xác định họ sản phẩm, ca/ngày, điểm bắt đầu và kết thúc, quy tắc tính sản phẩm đạt.
- Xác nhận nhu cầu: dùng nhu cầu thực tế phù hợp với kỳ đo; xem xét cơ cấu sản phẩm, mùa vụ và mức biến động thay vì chỉ lấy một ngày bất thường.
- Tính thời gian khả dụng: ghi rõ lịch làm việc và các khoản thời gian được loại trừ theo quy ước.
- Đo Cycle Time và quan sát công việc: phân rã thao tác, chờ, di chuyển, đổi mã, lỗi và dừng máy; lấy mẫu đủ đại diện cho các điều kiện vận hành.
- So sánh và cân bằng: tìm chênh lệch giữa nhu cầu và năng lực từng bước. Thử phân bổ lại công việc, cải tiến phương pháp hoặc bố trí người khi an toàn và chất lượng được bảo đảm.
- Quản lý trực quan và xem lại: theo dõi kế hoạch so với sản lượng tốt theo nhịp phù hợp, phản ứng với bất thường và tính lại khi nhu cầu hoặc lịch khả dụng đổi.
Takt Time có thể hỗ trợ điều gì?
Takt Time tạo một mốc chung để thảo luận về nhịp phục vụ khách hàng, cân bằng công việc, thiết kế Standardized Work và nhận biết khoảng cách năng lực. Trong hệ thống nhiều chủng loại, cần xem xét thời gian đổi mã, trình tự sản xuất, lot size và san bằng sản xuất. Với quy trình theo lô, công việc văn phòng hoặc nhu cầu biến động mạnh, có thể cần dùng nhịp theo pitch, khoảng thời gian giao dịch, năng lực theo nhóm sản phẩm hoặc kế hoạch cuốn chiếu thay vì áp một con số đơn giản cho mọi công đoạn.
Những sai lầm cần tránh
- Đồng nhất Takt Time với Cycle Time hoặc thời gian tiêu chuẩn của người vận hành.
- Dùng tổng thời gian ca mà không xác định thời gian sản xuất khả dụng, hoặc thay đổi cách trừ thời gian giữa các lần tính.
- Lấy nhu cầu dự báo chưa kiểm chứng làm “nhu cầu khách hàng” duy nhất.
- Ép người hoặc máy chạy nhanh bằng Takt Time, bỏ qua an toàn, chất lượng, công thái học và biến động bình thường.
- Kết luận nút thắt chỉ từ một lần đo hoặc một giá trị trung bình, không kiểm tra dữ liệu và điều kiện công việc.
- Giảm tồn kho hoặc nhân sự theo công thức mà chưa kiểm tra độ ổn định của thiết bị, nhà cung cấp và chất lượng.
Câu hỏi thường gặp về Takt Time
Takt Time có thay đổi không?
Có. Takt Time thay đổi khi nhu cầu trong kỳ đo hoặc thời gian sản xuất khả dụng thay đổi. Vì vậy cần ghi ngày, phạm vi sản phẩm và giả định tính toán khi sử dụng.
Takt Time có phải mục tiêu bắt buộc cho từng máy?
Không nhất thiết. Đây là nhịp tham chiếu của hệ thống theo nhu cầu. Quy trình dùng chung, sản xuất theo lô, thời gian đổi mã hoặc công đoạn tự động có thể cần cách thể hiện nhịp khác và bộ đệm được thiết kế có chủ đích.
Nếu Cycle Time lớn hơn Takt Time thì làm gì?
Trước tiên xác minh cách đo và dữ liệu. Sau đó phân tích từng thành phần thời gian, biến động, chất lượng, dừng máy và tải công việc; chọn thử nghiệm cải tiến phù hợp rồi theo dõi kết quả. Không mặc định rằng chỉ cần tăng tốc độ vận hành.
Có thể áp dụng Takt Time ngoài nhà máy không?
Có thể dùng ý tưởng nhịp nhu cầu để thiết kế luồng công việc dịch vụ hoặc văn phòng, nhưng cần xác định rõ “đơn vị hoàn tất”, nhu cầu đến, thời gian khả dụng và mức độ đa dạng. Không nên bê nguyên phép tính chuyền sản xuất sang quy trình có công việc không đồng nhất.
Kết luận
Takt Time là phép tính đơn giản nhưng chỉ hữu ích khi phạm vi, nhu cầu và thời gian khả dụng được xác định rõ. Hãy dùng nó cùng Cycle Time, quan sát hiện trường và dữ liệu chất lượng để thiết kế nhịp vận hành có thể duy trì, thay vì biến con số thành áp lực tốc độ.
Tìm hiểu thêm về Value Stream Mapping, Standard Work và các chương trình đào tạo Lean Six Sigma tại CiCC.


