SMED là gì? SMED (Single-Minute Exchange of Die) là phương pháp cải tiến thời gian chuyển đổi từ sản phẩm hoặc mã hàng này sang mã khác trên thiết bị. “Single-minute” nói đến mục tiêu thời gian một chữ số, tức dưới 10 phút, chứ không có nghĩa mọi lần đổi khuôn đều phải hoàn thành trong đúng một phút. Nguyên tắc cốt lõi là quan sát toàn bộ lần chuyển đổi, phân biệt việc chỉ làm được khi máy dừng với việc có thể chuẩn bị trước khi máy dừng, rồi cải tiến có kiểm soát.
Thời gian chuyển đổi được đo như thế nào?
Trước khi cải tiến, nhóm cần thống nhất điểm bắt đầu và kết thúc. Một quy ước thường dùng là tính từ khi sản phẩm tốt cuối cùng của lô trước được tạo ra đến khi sản phẩm tốt đầu tiên của lô tiếp theo được xác nhận theo tiêu chí chất lượng đã định. Tùy ngành và mục tiêu, doanh nghiệp có thể chọn mốc khác, nhưng phải ghi rõ để so sánh trước–sau công bằng. Cần tách thời gian máy dừng, thời gian thao tác, chờ xác nhận chất lượng, thời gian điều chỉnh và các lần chạy thử.
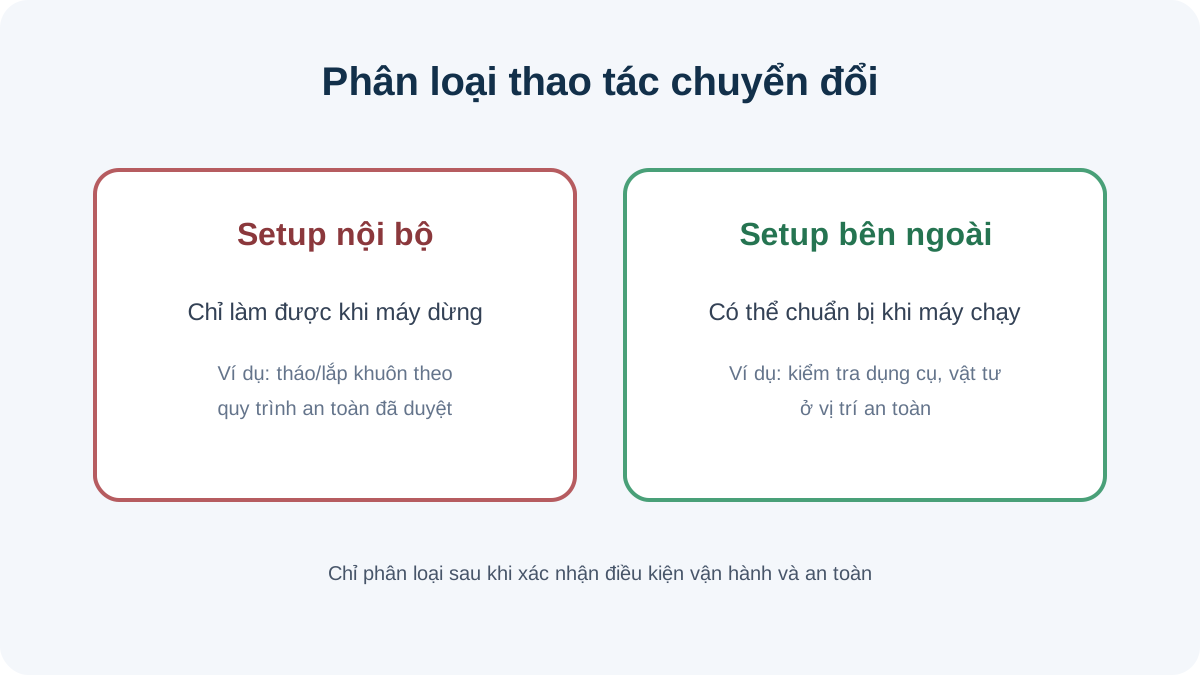
Setup nội bộ và setup bên ngoài
- Setup nội bộ (internal): công việc chỉ có thể thực hiện khi thiết bị dừng hoặc được cô lập, ví dụ tháo lắp khuôn ở vùng nguy hiểm theo quy trình an toàn.
- Setup bên ngoài (external): công việc có thể chuẩn bị khi thiết bị vẫn vận hành an toàn, ví dụ kiểm tra bộ dụng cụ, chuẩn bị vật tư hoặc xác nhận thông số trước khi dừng máy.
Không tự ý gọi một việc là “bên ngoài” nếu người lao động phải vào vùng nguy hiểm, tháo che chắn hoặc thao tác trái quy định. Chuyển việc từ nội bộ sang bên ngoài chỉ thực hiện sau khi đánh giá rủi ro và xác nhận cách làm an toàn.
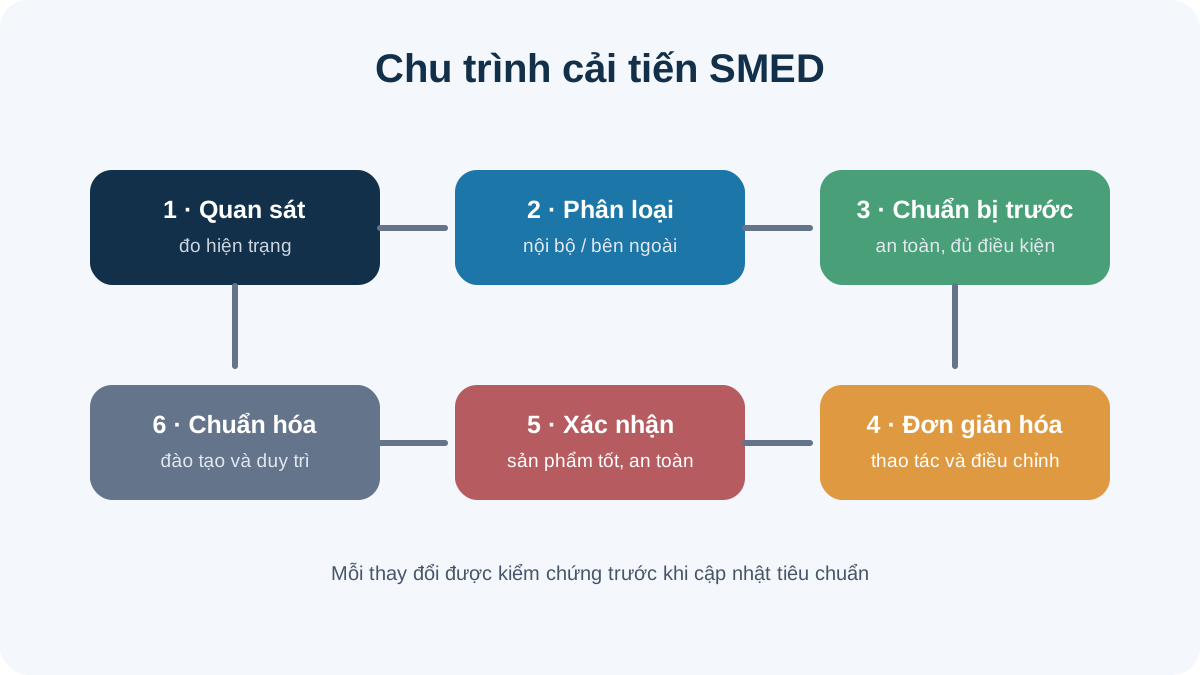
Quy trình triển khai SMED theo từng bước
- Chọn một lần chuyển đổi để nghiên cứu: chọn thiết bị và cặp sản phẩm có dữ liệu, người vận hành am hiểu, phạm vi rõ. Xác định chỉ số an toàn, chất lượng và sản lượng cần giữ.
- Quan sát hiện trạng: ghi hình hoặc lập sơ đồ trình tự nếu được phép; đo thời gian từng thao tác, di chuyển, tìm dụng cụ, chờ, chỉnh máy và xác nhận. Ghi lại người làm và điều kiện thiết bị.
- Phân loại nội bộ và bên ngoài: rà từng bước cùng người vận hành và kỹ thuật; tìm việc có thể chuẩn bị trước mà không ảnh hưởng an toàn, chất lượng hoặc truy xuất.
- Chuyển đổi có kiểm chứng: chuẩn bị trước dụng cụ, vật liệu, chương trình và checklist ở vị trí an toàn; cập nhật trình tự công việc và xác nhận vai trò.
- Rút gọn thao tác còn lại: loại bỏ tìm kiếm và di chuyển thừa; xem xét gá lắp, kẹp nhanh, chuẩn hóa điểm đặt, giảm điều chỉnh và làm song song khi đủ nhân lực, không tạo giao cắt nguy hiểm.
- Chạy thử, xác nhận sản phẩm tốt: kiểm tra sản phẩm đầu tiên theo tiêu chí chất lượng, ghi nhận thời gian và vấn đề còn lại. Không tính là thành công nếu thời gian giảm nhưng lỗi hoặc rủi ro tăng.
- Chuẩn hóa và duy trì: cập nhật hướng dẫn, hình ảnh, checklist, đào tạo ca liên quan; audit theo lịch và xem lại khi sản phẩm, khuôn, thiết bị hoặc điều kiện thay đổi.
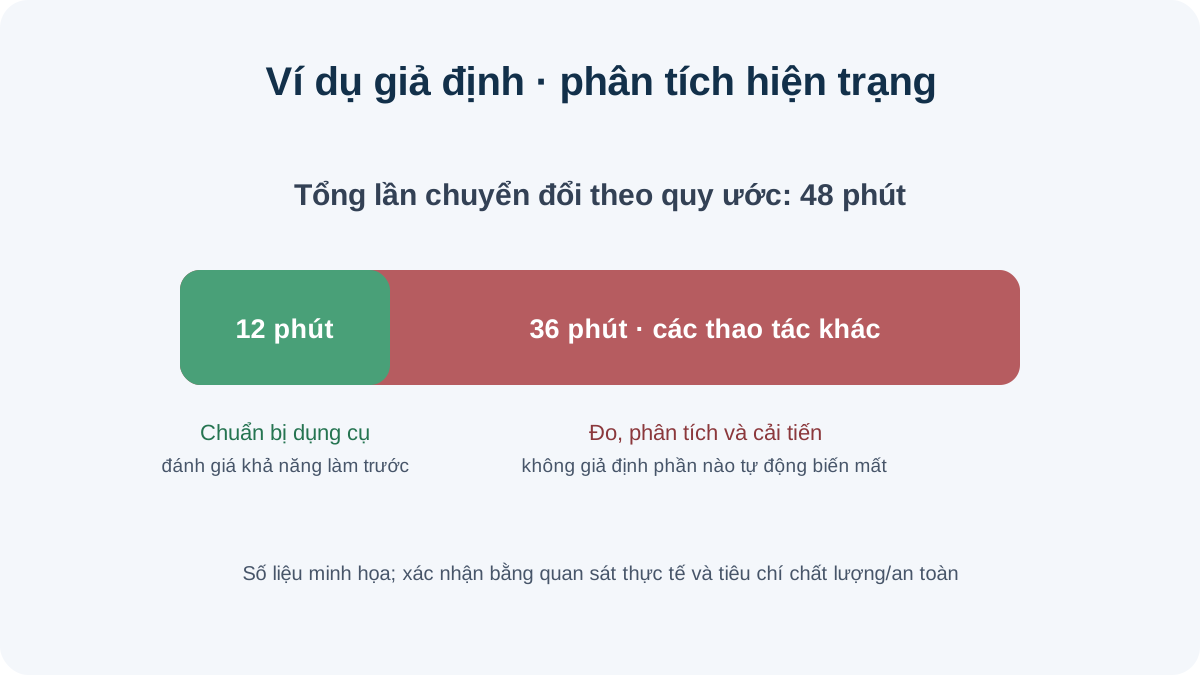
Ví dụ giả định về SMED
Ví dụ minh họa: một dây chuyền ghi nhận lần chuyển đổi mất 48 phút theo mốc nội bộ đã thống nhất. Quan sát cho thấy nhóm dành 12 phút để tìm và chuẩn bị dụng cụ sau khi dừng máy. Sau khi thiết kế bộ dụng cụ, vị trí đặt và checklist để chuẩn bị trước, phần việc này được hoàn tất trước khi dừng máy. Thời gian dừng có thể giảm tương ứng nếu điều kiện thực tế cho phép và thao tác được xác nhận an toàn. Đây chỉ là phép minh họa; kết quả thực tế phải được đo tại từng thiết bị và xác nhận chất lượng.
Chỉ số cần theo dõi khi cải tiến
- Thời gian từ sản phẩm tốt cuối lô trước đến sản phẩm tốt đầu lô sau theo đúng quy ước.
- Thời gian thiết bị dừng để chuyển đổi và số lần chạy thử/điều chỉnh.
- Tỷ lệ đạt chất lượng ở lần chạy đầu và phế phẩm trong giai đoạn khởi động.
- Số lần chuyển đổi hoàn tất đúng trình tự, tình trạng dụng cụ và tuân thủ an toàn.
- Tác động đến lịch sản xuất, kích thước lô, tồn WIP và giao hàng; cần phân tích cùng các yếu tố thay đổi khác.
Lợi ích và giới hạn của SMED
Giảm thời gian chuyển đổi có thể tạo điều kiện để đổi mã thường xuyên hơn, tăng tính linh hoạt và xem xét lô nhỏ hơn. Mức cải thiện phụ thuộc vào thiết bị, quy trình, thiết kế sản phẩm, chất lượng khuôn, kỹ năng, lịch sản xuất và thời gian kiểm tra. Vì vậy không thể mặc định một tỷ lệ giảm thời gian, tồn kho hay tăng OEE áp dụng cho mọi doanh nghiệp. Sau khi setup ngắn hơn, cần phối hợp kế hoạch sản xuất, bảo trì, chất lượng và nguồn cung để tránh dồn tải hoặc tạo bất ổn ở công đoạn khác.
Câu hỏi thường gặp về SMED
SMED có nghĩa là setup phải dưới một phút?
Không. “Single-minute” chỉ mục tiêu thời gian một chữ số, tức dưới 10 phút. Đây là hướng cải tiến, không phải tiêu chí bắt buộc cho mọi loại thiết bị hoặc mọi lần đổi.
SMED có chỉ áp dụng cho thay khuôn?
Không. Có thể xem xét các hoạt động chuyển đổi dụng cụ, mã hàng, vật liệu, chương trình hoặc cấu hình thiết bị. Tên gọi lịch sử nhắc đến khuôn, còn nguyên tắc giảm thời gian chuyển đổi có phạm vi rộng hơn.
SMED thường triển khai trong bao lâu?
Không có thời hạn cố định. Thời gian phụ thuộc vào phạm vi, mức độ phức tạp, khả năng thu thập dữ liệu, thời gian dừng máy cho thử nghiệm và yêu cầu phê duyệt an toàn/chất lượng. Nên xác định một thử nghiệm nhỏ, tiêu chí đo và nguồn lực trước khi lập lịch.
SMED có làm tăng OEE không?
Giảm thời gian dừng chuyển đổi có thể cải thiện thành phần availability trong cách tính OEE của doanh nghiệp, nhưng OEE tổng thể còn chịu ảnh hưởng của dừng máy khác, tốc độ và chất lượng. Cần đo cùng một định nghĩa và theo dõi lỗi khởi động để đánh giá tác động thực.
Kết luận
SMED bắt đầu từ việc quan sát và đo đúng một lần chuyển đổi. Tách việc chuẩn bị khỏi thời gian dừng, cải tiến thao tác, xác nhận an toàn và chất lượng, rồi chuẩn hóa những gì hiệu quả. Mục tiêu là quá trình chuyển đổi ổn định và linh hoạt hơn dựa trên dữ liệu của chính thiết bị.
Tìm hiểu thêm về TPM, OEE và các chương trình đào tạo Lean Six Sigma tại CiCC.


