SPC là gì?
SPC (Statistical Process Control), hay kiểm soát quy trình bằng thống kê, là cách thu thập và phân tích dữ liệu theo thời gian để hiểu biến thiên của quy trình, nhận biết tín hiệu bất thường và định hướng hành động phù hợp. Công cụ thường gặp là control chart (biểu đồ kiểm soát).
SPC không chỉ là vẽ biểu đồ hay đặt giới hạn cho sản phẩm. Mục tiêu là hiểu quá trình đang vận hành ra sao, phân biệt biến thiên vốn có với dấu hiệu từ nguyên nhân đặc biệt, rồi lựa chọn cải tiến đúng cấp độ.
Control chart giúp SPC như thế nào?
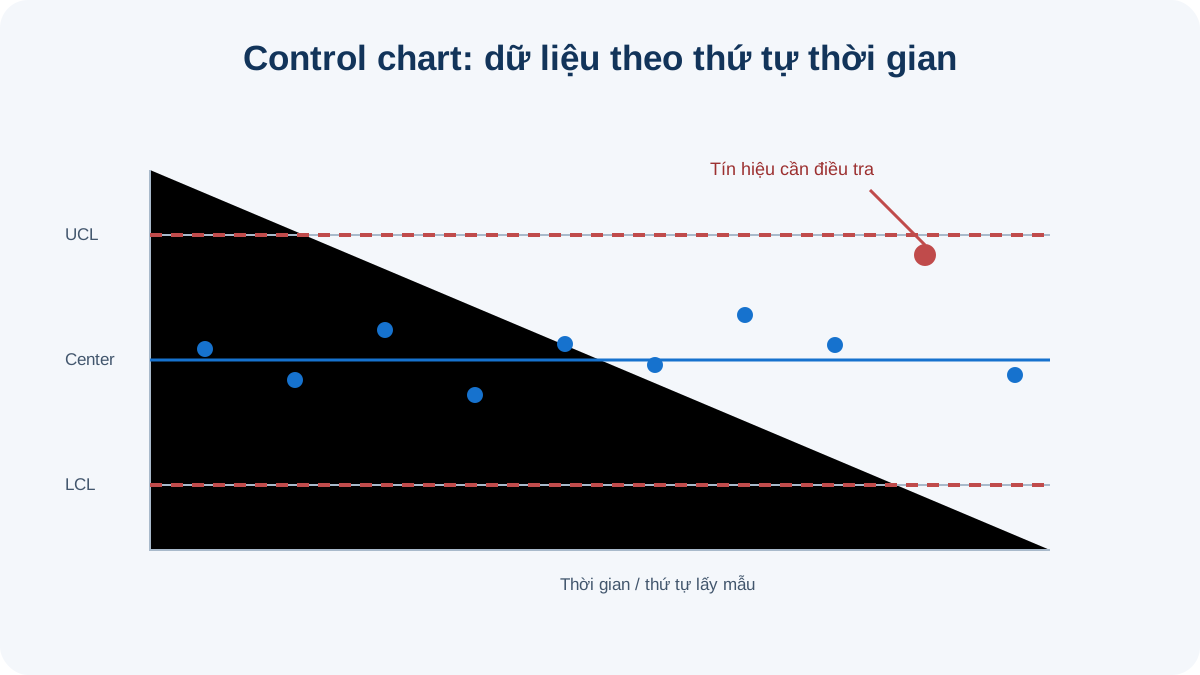
Control chart biểu diễn dữ liệu theo thứ tự thời gian cùng đường trung tâm và giới hạn kiểm soát tính từ dữ liệu quá trình theo phương pháp phù hợp. Điểm vượt giới hạn hoặc mẫu hình bất thường có thể là tín hiệu cần điều tra. Giới hạn kiểm soát được tính từ hành vi quá trình; chúng khác giới hạn đặc tính kỹ thuật (specification limits), vốn xuất phát từ yêu cầu khách hàng hoặc thiết kế.
- Nguyên nhân thông thường (common cause): biến thiên gắn với hệ thống hiện tại. Nếu quá trình ổn định nhưng kết quả chưa đạt, thường cần thay đổi hệ thống hoặc điều kiện nền.
- Nguyên nhân đặc biệt (special cause): biến thiên do tình huống không thường lệ. Điều tra sự kiện và khắc phục nguyên nhân cụ thể, đồng thời xác nhận liệu có ảnh hưởng sản phẩm.
Tránh điều chỉnh quá trình sau mọi điểm dao động ngẫu nhiên: việc “tampering” với một quá trình ổn định có thể làm biến thiên tăng thay vì giảm.
Chọn loại biểu đồ phù hợp
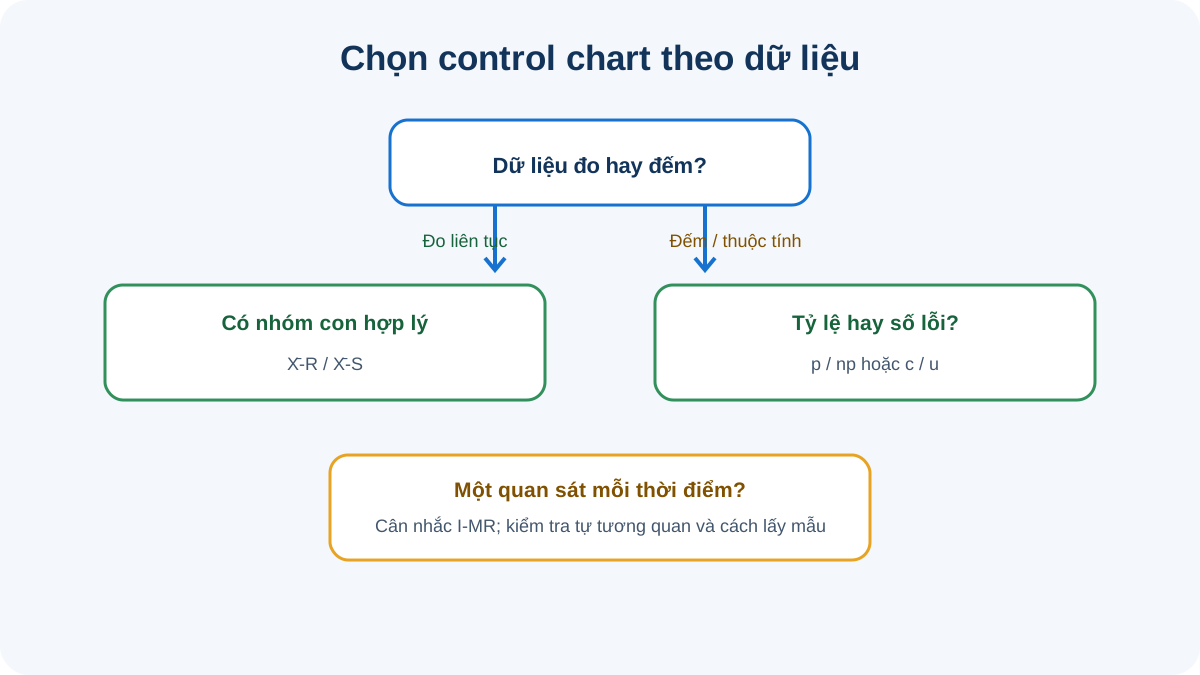
- X̄-R hoặc X̄-S: dữ liệu đo liên tục, lấy nhóm con hợp lý để theo dõi trung bình và độ phân tán.
- I-MR: dữ liệu liên tục chỉ có một quan sát tại mỗi thời điểm hoặc không thể lập nhóm con phù hợp.
- p hoặc np: dữ liệu phân loại đạt/không đạt; p theo dõi tỷ lệ lỗi, np theo dõi số đơn vị lỗi khi cỡ mẫu cố định.
- c hoặc u: đếm số lỗi/khuyết tật; c dùng khi vùng/cơ hội kiểm tra cố định, u dùng khi kích thước cơ hội hoặc mẫu thay đổi.
Loại biểu đồ cụ thể phụ thuộc bản chất dữ liệu, cách lấy mẫu, cỡ mẫu và giả định thống kê. Với dữ liệu tự tương quan, chu kỳ hoặc phân phối đặc biệt, cần kiểm tra mô hình trước khi áp dụng quy tắc Shewhart thông thường.
Các bước triển khai SPC
- Xác định câu hỏi: chọn đặc tính cần theo dõi, phạm vi quá trình và hành động sẽ thực hiện khi có tín hiệu.
- Kiểm tra phép đo: xác nhận định nghĩa, thiết bị đo, người đo, thời điểm lấy mẫu và cách ghi dữ liệu nhất quán.
- Thiết kế lấy mẫu: chọn tần suất, cỡ nhóm và cách lập rational subgroup để dữ liệu phản ánh biến thiên cần nghiên cứu.
- Chọn và xây dựng chart: dùng biểu đồ phù hợp, tính đường trung tâm và giới hạn theo dữ liệu nền hợp lệ.
- Đào tạo cách đọc: hướng dẫn nhận biết điểm ngoài giới hạn, xu hướng hoặc mẫu hình theo quy tắc đã thống nhất.
- Phản ứng với tín hiệu: ghi nhận sự kiện, điều tra nguyên nhân đặc biệt, cách ly/đánh giá sản phẩm nếu cần và lưu hành động.
- Rà soát hệ thống: khi đã có đủ bằng chứng về ổn định, đánh giá năng lực so với specification và tiếp tục cải tiến.
Ổn định khác với năng lực quy trình
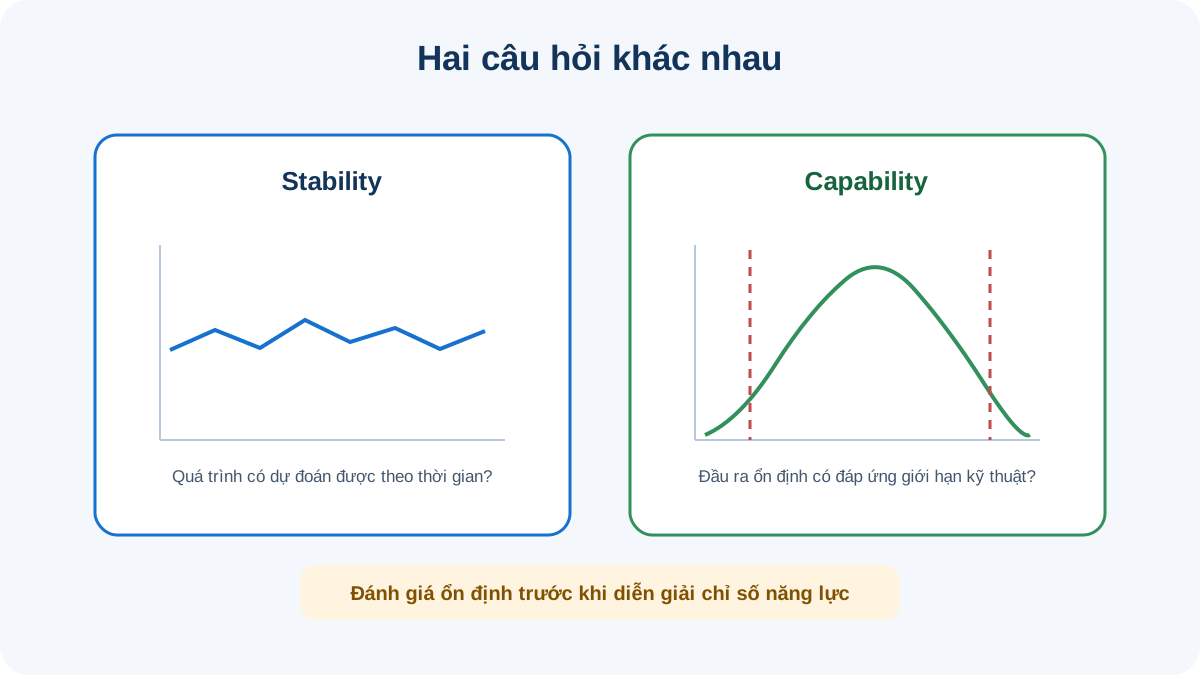
Ổn định (stability) nói về tính nhất quán và khả năng dự đoán của quá trình theo thời gian. Năng lực (capability) so sánh đầu ra quá trình với giới hạn kỹ thuật. Nên kiểm tra trạng thái ổn định trước khi diễn giải Cp/Cpk như ước lượng có ý nghĩa cho hiệu suất tương lai; nếu quá trình chưa ổn định, chỉ số năng lực có thể gây hiểu nhầm. Cp/Cpk cũng dựa trên giả định và phương pháp lấy mẫu cần được xem xét.
SPC có thay thế kiểm tra sản phẩm không?
SPC giúp giám sát quá trình và phát hiện tín hiệu cần hành động, nhưng không tự động thay thế mọi hoạt động kiểm tra, xác nhận hoặc yêu cầu lấy mẫu. Quyết định kiểm tra còn tùy rủi ro, quy định, đặc tính sản phẩm, thiết kế kiểm soát và bằng chứng về năng lực của quá trình.
Sai lầm thường gặp khi dùng SPC
- Dùng giới hạn specification làm giới hạn kiểm soát hoặc nhầm hai loại giới hạn.
- Chọn chart chỉ theo phần mềm mà không xem xét cấu trúc dữ liệu và cách lấy mẫu.
- Vẽ dữ liệu không theo thời gian, trộn các nguồn hoặc điều kiện quá trình khác nhau.
- Đặt lại giới hạn liên tục để che tín hiệu thay vì điều tra nguyên nhân.
- Can thiệp vào mọi dao động dù chưa có bằng chứng về nguyên nhân đặc biệt.
- Tính Cp/Cpk khi quá trình chưa ổn định hoặc hệ thống đo chưa đáng tin.
- Treo biểu đồ nhưng không định nghĩa người chịu trách nhiệm và phản ứng khi có tín hiệu.
Câu hỏi thường gặp về SPC
SPC có nghĩa là control chart không?
Control chart là một công cụ trung tâm của SPC. SPC rộng hơn, bao gồm xác định đặc tính, lấy mẫu, phân tích biến thiên và quy định phản ứng.
Control limits và specification limits khác nhau thế nào?
Control limits được suy ra từ dữ liệu quá trình để theo dõi biến thiên theo thời gian. Specification limits là yêu cầu kỹ thuật của sản phẩm/quy trình. Hai giới hạn có nguồn gốc và mục đích khác nhau.
Khi nào nên tính Cp và Cpk?
Sau khi quá trình và hệ thống đo được hiểu phù hợp; ổn định là điều kiện quan trọng để capability estimates có thể diễn giải cho quá trình tương lai. Cần xem thêm phân phối, cách lấy mẫu và kích thước dữ liệu.
Nên dùng biểu đồ nào khi mỗi lần chỉ có một phép đo?
I-MR thường được cân nhắc khi mỗi thời điểm có một quan sát độc lập. Nếu dữ liệu tự tương quan hoặc có cấu trúc khác thường, cần đánh giá phương pháp phù hợp trước khi dùng.
SPC chỉ áp dụng trong sản xuất không?
Không. Có thể áp dụng với nhiều quy trình có dữ liệu theo thời gian, miễn là đặc tính, phép đo, cách lấy mẫu và hành động phản ứng được xác định phù hợp.
Kết luận
SPC dùng dữ liệu theo thời gian để hiểu biến thiên, phát hiện tín hiệu và hướng cải tiến đến đúng nguyên nhân. Chọn chart phù hợp, phân biệt control limits với yêu cầu kỹ thuật, và xây dựng phản ứng có trách nhiệm trước khi dùng capability indices để ra quyết định.
Tìm hiểu khóa học Six Sigma · Control Chart là gì? · Process Capability là gì?


