Trong nghiên cứu phát triển sản phẩm (R&D) và tinh chỉnh dây chuyền sản xuất công nghiệp, việc tìm ra bộ thông số tối ưu luôn là bài toán đau đầu của các kỹ sư. Phương pháp thử sai từng yếu tố một cách cô lập (One Factor at a Time – OFAT) không chỉ làm tiêu tốn hàng tháng trời và hàng trăm triệu đồng nguyên vật liệu mà còn hoàn toàn bất lực trước các tác động tương hỗ phức tạp giữa các biến số.
Chính vì vậy, phương pháp ứng dụng DOE (Design of Experiments — Thiết kế thực nghiệm) đã trở thành vũ khí toán học tối thượng giúp doanh nghiệp tối ưu hóa quá trình với số lần thử nghiệm tối thiểu.
⚡ Tóm Tắt Trực Diện (Google AI Overview & Key Takeaways):
ứng dụng DOE là nội dung trọng tâm trong hệ sinh thái nâng cao năng suất và quản trị chất lượng toàn diện tại Viện CiCC. Khám phá ứng dụng DOE (Design of Experiments): Cẩm nang 6 bước Best Practice thiết kế thực nghiệm tối ưu hóa thông số quá trình cùng chuyên gia Viện CiCC.
- Đặc trưng chuyên môn: Dịch Vụ Tư Vấn Hiện Trường & Chuyển Đổi Vận Hành — Chuyên gia Master Black Belt đồng hành trực tiếp tại nhà máy.
- Gợi ý lộ trình thực thi: Khảo sát hiện trạng Gemba miễn phí và thiết lập lộ trình đo lường ROI.
- Hiệu quả đo lường: Chuẩn hóa quy trình, loại bỏ lãng phí (Muda), tối ưu chi phí vận hành và nâng cao năng lực cạnh tranh bền vững.
✓ Thẩm định chuyên môn bởi ThS. Phạm Thanh Diệu — Master Black Belt (MBB), Viện Trưởng Viện CiCC.
Một chiến lược ứng dụng DOE bài bản cho phép các kỹ sư tìm ra “vùng vận hành vàng”, triệt tiêu độ biến thiên và nâng cao năng lực quá trình Cpk vượt ngưỡng 1.67 dưới sự hướng dẫn chuyên sâu từ Viện CiCC.
1. Khái niệm và bản chất của phương pháp ứng dụng DOE
Thiết kế thực nghiệm DOE (Design of Experiments) là phương pháp thống kê có cấu trúc được Nhà toán học Sir Ronald Fisher sáng lập. Phương pháp này cho phép người nghiên cứu chủ động thay đổi đồng thời nhiều biến số đầu vào (Factors X) theo một ma trận trực giao đã được tính toán khoa học để quan sát và lượng hóa sự thay đổi của biến số đầu ra (Response Y).
Về bản chất thực chiến, ứng dụng DOE chính là việc thiết lập mô hình toán học hồi quy giải thích quy luật vận hành của toàn bộ hệ thống: Y = f(X1, X2, …, Xn).
Theo tài liệu hướng dẫn kỹ thuật chuẩn của National Institute of Standards and Technology (NIST), phương pháp này cho phép nhận diện không chỉ hiệu ứng chính (Main Effects) của từng biến số riêng lẻ mà còn bóc tách rõ nét hiệu ứng tương tác (Interaction Effects) giữa các yếu tố với nhau.
Trong môi trường sản xuất hiện đại, ứng dụng DOE giúp các kỹ sư trả lời chính xác: Cần điều chỉnh nhiệt độ bao nhiêu, áp suất thế nào và tốc độ quay ra sao để đạt được độ bền kéo cao nhất với chi phí sản xuất thấp nhất.

2. Điểm khác biệt cốt lõi giữa phương pháp OFAT truyền thống và ứng dụng DOE
Hiểu rõ sự khác biệt giữa hai cách tiếp cận giúp doanh nghiệp thấy rõ giá trị vượt trội của ứng dụng DOE:
Phương pháp truyền thống OFAT (Thử từng biến đơn lẻ): Giữ cố định tất cả các biến số và chỉ thay đổi duy nhất một biến. Cách làm này tiêu tốn vô số lần thử, tốn kém chi phí phôi liệu nhưng hoàn toàn “mù lòa” trước các tương tác cộng hưởng (Ví dụ: Nhiệt độ chỉ phát huy tác dụng tốt khi đi kèm với mức áp suất cao).
Phương pháp hiện đại ứng dụng DOE (Thay đổi đa biến đồng thời): Sử dụng ma trận toán học trực giao để thay đổi các yếu tố cùng lúc. Kết quả giúp giảm 60% đến 80% số lần chạy thử nghiệm, bao quát toàn bộ không gian thiết kế và phát hiện chính xác các tương tác ẩn trong ứng dụng DOE.
3. Các mô hình thiết kế thực nghiệm phổ biến: Full Factorial, Fractional, Taguchi
Tùy thuộc vào giai đoạn nghiên cứu và số lượng biến số, ứng dụng DOE cung cấp nhiều công cụ thiết kế chuyên biệt:
Thiết kế giai thừa toàn phần (Full Factorial Design): Thử nghiệm tất cả các tổ hợp có thể có của các mức nhân tố (2^k). Mô hình này cung cấp bức tranh chi tiết 100% nhưng số lần thử nghiệm tăng theo cấp số nhân khi số biến lớn trong ứng dụng DOE.
Thiết kế giai thừa một phần (Fractional Factorial Design): Chỉ chạy một phân số có chọn lọc (1/2, 1/4) của thiết kế toàn phần (2^(k-p)), giúp sàng lọc nhanh chóng các biến số cốt lõi từ danh sách ban đầu rất nhiều biến.
Phương pháp Taguchi (Robust Design): Tập trung tối ưu hóa tỷ số Tín hiệu trên Nhiễu (Signal-to-Noise Ratio – S/N) nhằm chế tạo ra sản phẩm có độ bền vững cao, miễn nhiễm với sự biến động của môi trường trong ứng dụng DOE.
Phương pháp mặt đáp ứng (Response Surface Methodology – RSM): Sử dụng thiết kế bậc hai (Central Composite Design / Box-Behnken) để vẽ đồ thị 3D mặt cong tối ưu hóa đỉnh cao.
4. 6 bước Best Practice triển khai ứng dụng DOE trong công nghiệp chế tạo
Để đảm bảo một đợt thử nghiệm mang lại kết quả chuẩn xác và tiết kiệm chi phí, Viện CiCC chuyển giao quy trình 6 bước Best Practice thực chiến:
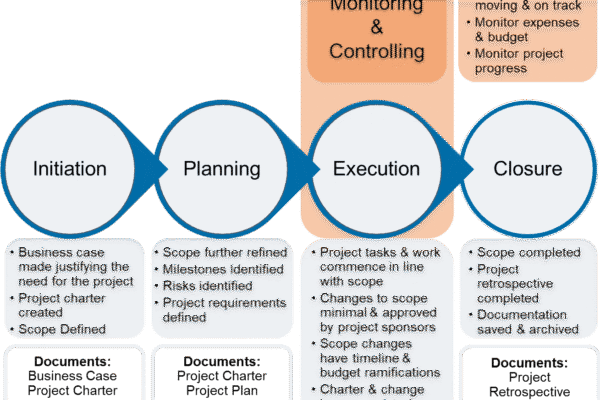
Kiến trúc 6 bước chuẩn hóa chu trình ứng dụng DOE tại hiện trường
LỘ TRÌNH 6 BƯỚC THIẾT KẾ THỰC NGHIỆM DOE TẠI CICC
Quy trình tối ưu hóa đa biến số dựa trên toán học thống kê và kiểm chứng thực nghiệm
Định nghĩa rõ biến số đầu ra mục tiêu đo lường được (Độ bền, Kích thước, Tỷ lệ lỗi...).
Sử dụng biểu đồ nhân quả chọn 3-5 nhân tố đầu vào chính và xác định các mức giá trị Low/High.
Lựa chọn mô hình ma trận thực nghiệm trực giao phù hợp trên phần mềm Minitab.
Tiến hành ngẫu nhiên hóa trình tự chạy máy và ghi nhận dữ liệu đo đạc khách quan.
Chạy phân tích ANOVA, đọc giá trị p-value, vẽ biểu đồ Pareto hiệu ứng và mặt cong đáp ứng.
Chạy thử nghiệm kiểm chứng tại điểm cài đặt tối ưu và cập nhật tài liệu thông số chuẩn SOP.
5. Bước 1: Xác định biến số đầu ra mục tiêu (Response Variable Y)
Biến số đầu ra phải là chỉ số đo lường liên tục, định lượng được và phản ánh trực tiếp yêu cầu chất lượng của khách hàng CTQ. Trong ứng dụng DOE, các biến Y điển hình bao gồm: lực kéo đứt mối hàn, độ dày lớp mạ điện, độ bóng bề mặt hoặc thời gian sấy khô.
Trước khi chạy thực nghiệm, hệ thống đo lường kiểm tra biến Y bắt buộc phải vượt qua bài kiểm tra độ tin cậy MSA Gage R&R với sai số dưới 10%.
6. Bước 2: Sàng lọc các nhân tố đầu vào tiềm năng (Input Factors X)
Dựa trên kinh nghiệm của kỹ sư công nghệ và biểu đồ xương cá, nhóm lựa chọn ra từ 3 đến 5 yếu tố nghi vấn có ảnh hưởng lớn nhất. Trong ứng dụng DOE, với mỗi yếu tố, nhóm xác định 2 mức giá trị vận hành:
Mức thấp (Low / -1) và Mức cao (High / +1). Khoảng cách giữa hai mức phải đủ rộng để tạo ra sự khác biệt đo lường được nhưng không vượt quá giới hạn an toàn kỹ thuật của thiết bị trong ứng dụng DOE.

7. Bước 3: Lựa chọn ma trận thực nghiệm trực giao và kích thước mẫu
Nhóm sử dụng phần mềm thống kê chuyên dụng Minitab để khởi tạo bảng thiết kế ma trận thực nghiệm. Trong ứng dụng DOE, tính chất trực giao (Orthogonality) đảm bảo hiệu ứng của từng yếu tố có thể được ước lượng độc lập mà không bị sai lệch bởi các yếu tố khác.
Bổ sung thêm các điểm trung tâm (Center Points) giúp kiểm tra xem mối quan hệ giữa X và Y có tính phi tuyến tính (Curvature) hay không.
8. Bước 4: Thực hiện ngẫu nhiên hóa (Randomization) và thu thập dữ liệu
Ngẫu nhiên hóa là nguyên tắc vàng sống còn của thực nghiệm. Trong ứng dụng DOE, nếu bạn chạy thử nghiệm theo thứ tự nhiệt độ từ thấp đến cao một cách liên tục, các yếu tố nhiễu môi trường như nhiệt độ ngoài trời ấm lên hay máy mòn dần sẽ làm méo mó kết quả phân tích.
Phần mềm sẽ tự động xáo trộn ngẫu nhiên thứ tự chạy các lượt thử (Run Order), giúp trung hòa hoàn toàn tác động của các biến số nhiễu không kiểm soát được trong ứng dụng DOE.
9. Bước 5: Phân tích thống kê ANOVA, biểu đồ Pareto hiệu ứng và mặt đáp ứng
Sau khi nạp dữ liệu kết quả Y vào bảng thiết kế, mô hình phân tích phương sai ANOVA (Analysis of Variance) được kích hoạt để bóc tách các hiệu ứng trong ứng dụng DOE:
Đọc giá trị p-value: Các yếu tố hoặc tương tác có p-value < 0.05 được khẳng định có ý nghĩa thống kê thực sự tác động đến chất lượng sản phẩm.
Biểu đồ Pareto hiệu ứng chuẩn hóa (Pareto Chart of the Standardized Effects) và Đồ thị bề mặt đáp ứng (Surface Plot) giúp kỹ sư trực quan hóa chính xác “điểm cực đại” tối ưu của dây chuyền trong ứng dụng DOE.

10. Bước 6: Chạy thử nghiệm kiểm chứng (Confirmation Run) và tiêu chuẩn hóa
Phương trình hồi quy dự báo điểm cài đặt tối ưu không được áp dụng ngay vào sản xuất đại trà mà phải trải qua bước kiểm chứng. Nhóm chạy từ 20 đến 30 sản phẩm tại điểm cài đặt tối ưu đã được toán học chỉ ra trong ứng dụng DOE.
Khi kết quả thực tế trùng khớp với khoảng dự báo tin cậy (Prediction Interval), bộ thông số này chính thức được ban hành thành quy trình vận hành tiêu chuẩn SOP mới và khóa cài đặt trên máy móc.
11. Ứng dụng DOE trong giai đoạn Cải tiến (Improve) của Lean Six Sigma
Trong cấu trúc phương pháp luận triển khai Lean Six Sigma, DOE là công cụ phân tích đỉnh cao của giai đoạn Cải tiến (Improve). Sau khi giai đoạn Analyze đã dùng các công cụ như phân tích RCA để khoanh vùng các biến số nghi vấn, DOE được đưa vào để tìm ra nghiệm số tối ưu của bài toán.
Nhờ sự kết hợp này, các dự án Black Belt đạt được mức cải thiện năng lực Cpk ngoạn mục từ 0.8 lên trên 1.67 chỉ trong một lần triển khai cải tiến.
12. Những sai lầm kinh điển khiến các kỹ sư thất bại khi áp dụng DOE
Nhiều kỹ sư bỏ cuộc giữa chừng hoặc đưa ra kết luận sai lệch do mắc phải những sai lầm kinh điển sau:
Hệ thống đo lường chưa đạt chuẩn: Sai số của dụng cụ đo lớn hơn cả sự khác biệt giữa các mức thử nghiệm khiến dữ liệu bị nhiễu loạn trong ứng dụng DOE.
Không ngẫu nhiên hóa trình tự chạy thử: Chạy theo thứ tự thuận tiện cho người vận hành khiến các biến số nhiễu môi trường làm sai lệch mô hình toán học.
Chọn khoảng thử nghiệm quá hẹp: Đặt mức thấp và mức cao quá sát nhau khiến phần mềm không thể phát hiện được hiệu ứng tác động có ý nghĩa thống kê trong ứng dụng DOE.
13. Case Study thực tế: Tối ưu hóa thông số ép nhựa chính xác nhờ ứng dụng DOE
Tại một nhà máy ép nhựa kỹ thuật cao phụ tùng máy in Canon tại Hưng Yên, tỷ lệ khuyết tật cong vênh (Warpage) của nắp vỏ nhựa quang học lên tới 6.8%, làm phát sinh chi phí phế phẩm và làm chậm tiến độ giao hàng xuất khẩu sang Nhật Bản.
Viện CiCC đã cử chuyên gia Master Black Belt xuống trực tiếp hiện trường để huấn luyện và dẫn dắt ứng dụng DOE trong 3 tuần. Nhóm đã sử dụng mô hình thiết kế Fractional Factorial sàng lọc 5 biến số: Nhiệt độ nung chảy, Áp suất giữ khuôn (Holding Pressure), Thời gian làm mát, Tốc độ phun và Nhiệt độ khuôn.
Kết quả phân tích ANOVA chỉ ra tương tác mạnh mẽ giữa Áp suất giữ khuôn và Thời gian làm mát. Sau khi tinh chỉnh thông số tại điểm cực trị, độ cong vênh giảm 88%, tỷ lệ phế phẩm giảm sâu từ 6.8% xuống dưới 0.3%, tiết kiệm cho nhà máy hơn 4.2 tỷ đồng mỗi năm nhờ ứng dụng DOE.
14. Video bài giảng trực quan về kỹ thuật phân tích thiết kế thực nghiệm DOE
Kính mời quý nhà quản lý và các kỹ sư R&D theo dõi video bài giảng chuyên sâu hướng dẫn phương pháp thiết kế thực nghiệm và phân tích thống kê từ Viện CiCC:
15. Dịch vụ tư vấn và đào tạo ứng dụng DOE chuyên sâu từ Viện CiCC
Viện Phát triển Doanh nghiệp và Năng suất CiCC là đơn vị tiên phong hàng đầu tại Việt Nam trong lĩnh vực đào tạo và chuyển giao kỹ thuật ứng dụng DOE và phân tích thống kê công nghiệp với hơn 20 năm kinh nghiệm thực chiến.
CiCC cung cấp các khóa huấn luyện thực hành trực tiếp trên phần mềm Minitab: Thiết kế giai thừa 2 mức, Tối ưu hóa bề mặt đáp ứng RSM, Phương pháp Taguchi Robust Design và Cố vấn giải quyết bài toán tối ưu hóa thông số công nghệ tại nhà máy khách hàng.
Hãy liên hệ ngay với Viện CiCC hôm nay để được tư vấn thiết kế lộ trình ứng dụng DOE thực chiến, khai phá tiềm năng tối ưu hóa chất lượng đỉnh cao cho doanh nghiệp bạn.
16. Câu hỏi thường gặp (FAQ) về ứng dụng DOE
Video Bài Giảng & Thực Hành Chuyên Đề — CiCC
Kính mời quý học viên và doanh nghiệp cùng theo dõi video hướng dẫn phương pháp triển khai thực chiến từ đội ngũ chuyên gia CiCC:
🔍 Gợi Ý Tìm Kiếm Cùng Chủ Đề Phổ Biến Tại Thị Trường Việt Nam:
Cộng đồng kỹ sư, chuyên gia QA/QC và ban lãnh đạo nhà máy tại Việt Nam thường tra cứu và lựa chọn các giải pháp liên quan trong cùng hệ sinh thái CiCC: