Triển khai JIT là việc thiết kế và thử nghiệm một hệ thống sản xuất kéo theo nhu cầu, trong đó vật tư và sản phẩm được làm hoặc chuyển đúng lúc, đúng lượng và đúng nơi cần. Để JIT vận hành ổn định, doanh nghiệp cần chuẩn hóa dữ liệu, chất lượng, thiết bị, quy trình bổ sung, lịch sản xuất và phối hợp nhà cung cấp trước khi giảm dần tồn kho.
Bài này tập trung vào trình tự triển khai thực tế: chọn dòng sản phẩm, lập baseline, ổn định quy trình, chọn kiểu Pull System, thiết kế Kanban/supermarket, tổ chức milk run, thí điểm và mở rộng theo điều kiện. Nếu doanh nghiệp cần xác định ban đầu liệu JIT có phù hợp, hãy xem bài đánh giá mức sẵn sàng áp dụng JIT; phần định nghĩa và nguyên tắc tổng quan nằm trong bài Just In Time là gì.
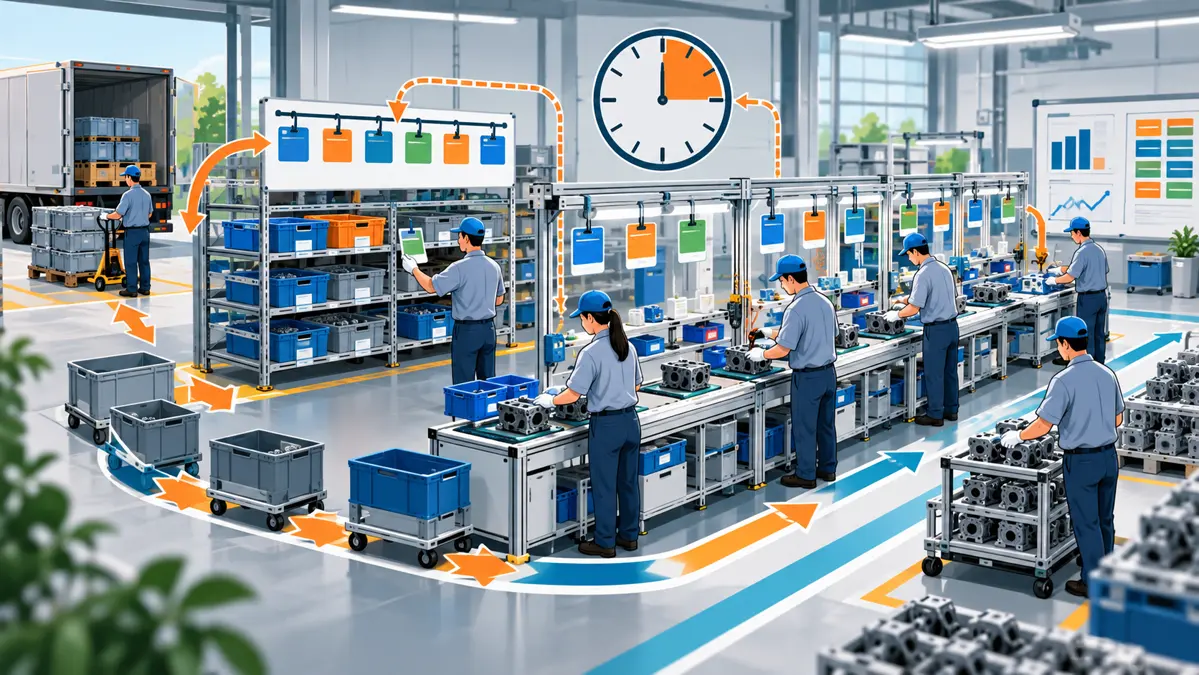
Trong bài: chọn phạm vi · đo baseline · ổn định nền tảng · chọn Pull System · thiết kế Kanban · milk run · thí điểm · FAQ
Bước 1: Chọn phạm vi và mục tiêu triển khai JIT
Không nên bắt đầu bằng quyết định áp dụng JIT cho toàn nhà máy. Chọn một họ sản phẩm hoặc dòng giá trị có nhu cầu và dữ liệu đủ quan sát, có người phụ trách xuyên suốt và có thể theo dõi từ nhu cầu đến giao hàng. Ghi rõ mục tiêu dự án, ví dụ giảm thời gian chờ hoặc WIP trong khi duy trì giao đúng đủ và chất lượng.
Lập ranh giới gồm mã sản phẩm, công đoạn, nhà cung cấp, khách hàng nội bộ, ca làm, kho và các đơn hàng được tính. Xác định trước chỉ số thành công, thời gian quan sát, ngưỡng dừng và quyền ra quyết định. Mục tiêu không nên chỉ là giảm tồn kho vì như vậy có thể khuyến khích thiếu vật tư hoặc đẩy chi phí sang vận tải khẩn cấp.
Bước 2: Vẽ dòng hiện tại và lập baseline
Đi theo luồng thực tế để ghi nhận đơn hàng, thông tin lập lịch, điểm lưu trữ, thời gian xử lý, thời gian chờ, lô sản xuất, quãng đường di chuyển và cách phát hiện lỗi. Dùng sơ đồ dòng giá trị hoặc bản đồ quy trình đủ đơn giản để đội ngũ nhìn được nơi vật liệu dừng và nơi thông tin được tạo hoặc thay đổi.
| Nhóm | Baseline nên ghi | Câu hỏi cần trả lời |
|---|---|---|
| Nhu cầu | Đơn theo thời gian, cơ cấu mã, biến động, lịch gấp | Nhịp và mix tiêu thụ thực tế ra sao? |
| Dòng chảy | Lead time, cycle time, thời gian chờ, WIP | Hàng đợi xuất hiện tại công đoạn nào? |
| Chất lượng | FPY, lỗi, sửa lại, trả hàng | Lỗi được phát hiện ở đâu và phản ứng thế nào? |
| Thiết bị | Dừng máy, đổi mã, thời gian phục hồi | Năng lực thực tế có đáp ứng nhịp dự kiến? |
| Giao vật tư | Lead time bổ sung, độ chính xác, thiếu hàng | Tín hiệu và vật tư có tới đúng điểm, đúng lúc? |
Định nghĩa thống nhất kỳ đo và nguồn dữ liệu; kiểm tra số liệu hệ thống với quan sát tại hiện trường. Nếu lead time hoặc tồn kho ghi nhận chưa tin cậy, hãy coi đó là hạng mục cải thiện trước khi tính mức Kanban hay đặt mục tiêu giảm tồn.
Bước 3: Ổn định chất lượng, thiết bị và công việc chuẩn
Trước khi kéo giảm lô hoặc tồn đệm, xác định điều kiện tối thiểu để công đoạn đầu vào tạo sản phẩm đạt chuẩn, thiết bị phục hồi theo quy tắc và nhân viên biết cách phát hiện bất thường. Chuẩn hóa công việc, điểm kiểm tra, thay đổi model, bàn giao ca và quy trình xử lý khi thiếu vật tư.
JIT thường được mô tả cùng Jidoka trong Toyota Production System: dòng chảy đúng lúc cần đi cùng khả năng nhận biết và xử lý bất thường. Toyota cũng mô tả Kanban dùng để phối hợp yêu cầu số lượng cần với nhà cung cấp. Vì vậy, đừng triển khai thẻ tín hiệu trong khi tiêu chuẩn chất lượng, thông tin mã hàng hoặc phản ứng khi thiết bị dừng vẫn còn mơ hồ.
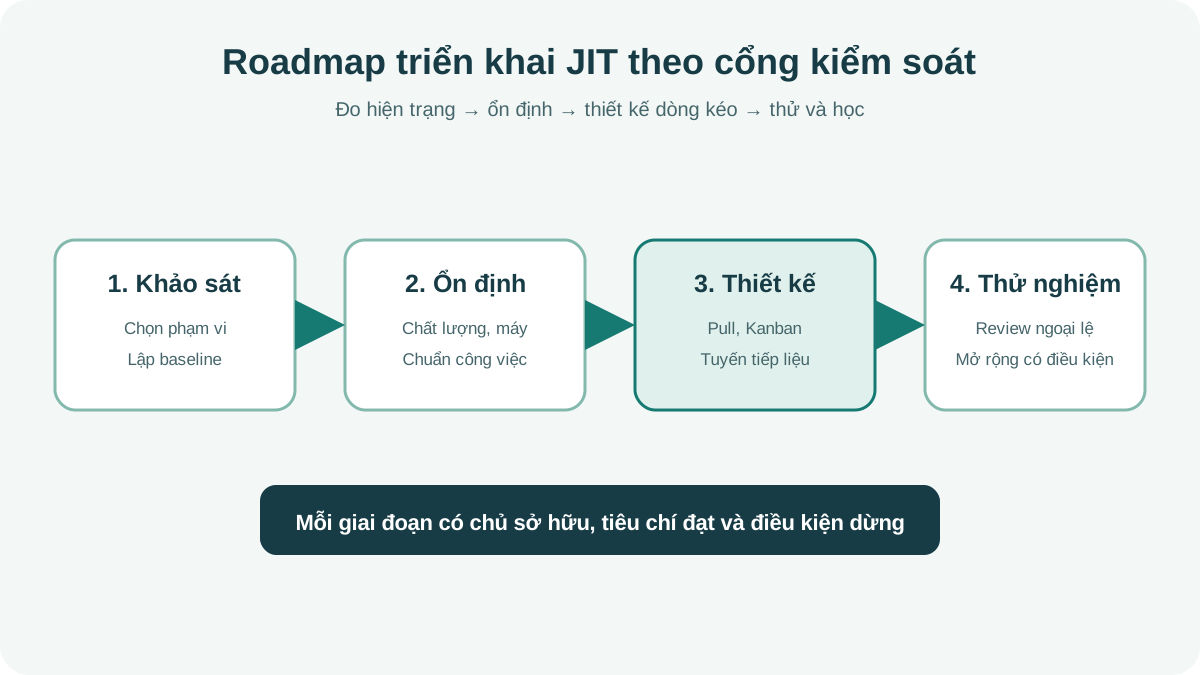
Bước 4: Xác định nhịp, điểm lập lịch và phương án san bằng
Tính takt time từ thời gian sản xuất khả dụng và nhu cầu của phạm vi đã thống nhất để có mốc so sánh. Sau đó xem cycle time từng công đoạn, thời gian đổi mã, dừng máy, khả năng cân bằng và biến động nhu cầu. Takt time là công cụ phân tích nhịp, không phải lý do buộc mọi máy chạy nhanh hơn khả năng an toàn hoặc chất lượng.
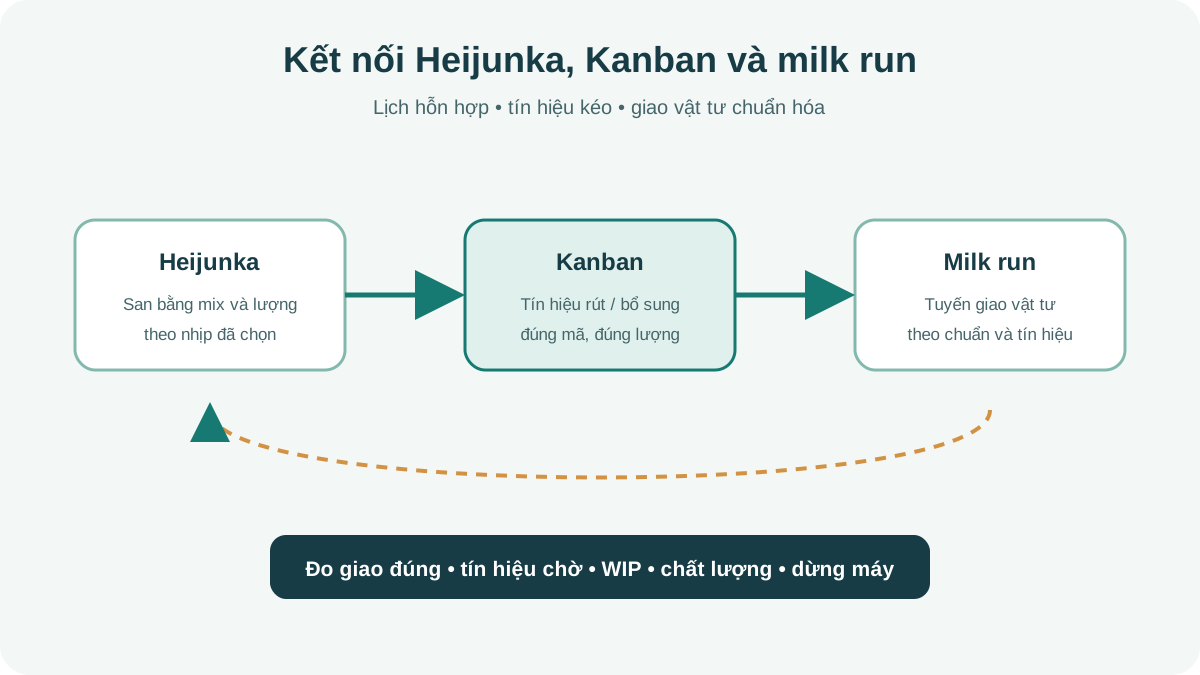
Chọn điểm pacemaker hoặc điểm phát lịch phù hợp để điều phối luồng. Khi mix và sản lượng biến động, xem xét Heijunka để phân bổ khối lượng và chủng loại theo khoảng thời gian. Cần tính tới năng lực, tần suất đổi model, yêu cầu đơn hàng và nhà cung cấp; không san bằng cứng nhắc nếu làm mất khả năng đáp ứng nhu cầu thực.
Bước 5: Chọn kiểu Pull System phù hợp
Pull System quy định công đoạn sau báo nhu cầu như thế nào và công đoạn trước được phép bổ sung gì. Lean Enterprise Institute mô tả các kiểu cơ bản gồm pull supermarket, pull tuần tự và hệ thống kết hợp. Lựa chọn phụ thuộc số mã hàng, biến động, lead time, khả năng giữ thành phẩm trung gian và cách kiểm soát thứ tự.
- Supermarket pull: công đoạn sau lấy lượng cần từ vị trí đệm chuẩn hóa; tín hiệu rút hàng cho phép công đoạn trước bổ sung lượng đã dùng. Hữu ích khi danh mục có thể quản lý tại điểm supermarket và cần đáp ứng nhanh.
- Sequential pull: tín hiệu hoặc thứ tự nhu cầu được truyền tới công đoạn trước để sản xuất theo thứ tự, phù hợp khi số mã quá lớn để giữ tồn từng loại. Cần kỷ luật lịch và khả năng đáp ứng thứ tự.
- Hệ thống kết hợp: một số mã hoặc đoạn dòng dùng supermarket, đoạn khác dùng tuần tự hoặc lịch kế hoạch. Cần phân nhóm rõ để người vận hành biết quy tắc nào áp dụng tại từng điểm.
Bước 6: Thiết kế Kanban và quy tắc supermarket
Kanban là tín hiệu cho phép sản xuất hoặc rút/chuyển vật tư trong một hệ thống kéo. Mỗi tín hiệu cần nhận diện đúng mã hàng, lượng chuẩn, vị trí lấy-giao, công đoạn chịu trách nhiệm và cách xử lý khi thiếu hoặc sai. Có thể dùng thẻ giấy, khay rỗng, bảng trực quan hoặc tín hiệu điện tử, miễn là tín hiệu không tạo ra lệnh trùng hoặc mất dấu.
Để ước lượng ban đầu số thẻ hoặc vị trí chứa, nhóm có thể xem nhu cầu trong thời gian bổ sung và lượng mỗi container, sau đó cộng phần dự phòng dựa trên biến động đã quan sát. Một biểu thức giản lược để thảo luận là: số container lưu thông ≈ nhu cầu trong lead time bổ sung × hệ số dự phòng ÷ lượng chuẩn mỗi container. Đây chỉ là điểm khởi đầu; phải xác nhận bằng dữ liệu lead time thực, biến động nhu cầu/quy trình, tần suất giao, khả năng làm đầy container và dịch vụ yêu cầu. Không dùng một hệ số chung cho mọi mã hàng.
Quy định giới hạn tồn, tín hiệu đỏ/cảnh báo, cách thu hồi Kanban, thời gian đáp ứng và người xử lý khi tín hiệu bị treo. Ghi rõ ai được đổi lượng chuẩn hoặc số thẻ và cách cập nhật thay đổi. Nếu thẻ mất, dữ liệu lệch hay công đoạn sau rút vượt quy định, tạm dừng để xử lý nguyên nhân thay vì tự ý tạo thêm tồn.
Bước 7: Tổ chức milk run và công việc tiếp liệu
Milk run là tuyến tiếp liệu có lịch hoặc quy tắc ghé nhiều điểm để thu tín hiệu, lấy hàng và giao tới các điểm sử dụng. Lean Enterprise Institute mô tả các cách tổ chức material handling theo chu kỳ thời gian cố định hoặc theo tín hiệu nhu cầu; lịch và lượng giao cần phù hợp với loại hàng và dòng vật liệu. Trước khi thiết kế, ghi nhận quãng đường, thời gian dừng, điểm giao, lượng tối đa, container rỗng, an toàn và các nút thắt lối đi.
Thiết lập tuyến, khung giờ, tần suất, tiêu chuẩn nhận-giao và quy tắc xử lý ngoài chu kỳ. Nếu tuyến theo thời gian cố định nhưng lượng thay đổi, bố trí nhân lực và phương tiện cần đủ linh hoạt; nếu tuyến chạy theo tín hiệu, cần xác định ngưỡng gọi và cách ưu tiên. Đo cả việc giao đúng điểm, đúng lượng và tác động tới thời gian của người vận hành.
Bước 8: Chạy pilot, học từ ngoại lệ rồi mới mở rộng
- Huấn luyện người phát và nhận tín hiệu; đi thử tuyến vật tư và kiểm tra hiểu biết tại hiện trường.
- Khởi động với một khu vực hoặc nhóm mã được chọn; giữ sẵn quy tắc chuyển về phương thức an toàn khi phát sinh gián đoạn nghiêm trọng.
- Review ngắn theo ca hoặc ngày: tín hiệu nào trễ, sai, tích tụ hoặc không được phục vụ; đối chiếu với chất lượng, dừng máy và nhu cầu.
- Phân tích nguyên nhân ngoại lệ, điều chỉnh tiêu chuẩn hoặc năng lực trước khi thay đổi thẻ, container hay tần suất.
- Đánh giá kết quả theo toàn bộ KPI và thời gian quan sát đã định; chỉ mở rộng khi quy trình đủ ổn định và chủ sở hữu vận hành đã nhận bàn giao.
Ghi nhận điều kiện dừng trước pilot: rủi ro an toàn, lỗi chất lượng nghiêm trọng, thiếu vật tư ảnh hưởng khách hàng, dữ liệu không thể truy xuất hoặc hệ thống tín hiệu không hoạt động. Việc dừng để bảo vệ dịch vụ là một phần của thiết kế thử nghiệm, không phải lý do để che giấu thất bại.
KPI theo dõi khi triển khai JIT
- Lead time và thời gian chờ: đo từ mốc bắt đầu đến mốc hoàn tất đã thống nhất.
- WIP và tồn theo mục đích: phân biệt tồn chu kỳ, buffer và safety stock; ghi lý do mỗi mức đệm.
- Giao đúng đủ: theo dõi dịch vụ khách hàng và giao vật tư giữa công đoạn.
- Chất lượng: FPY, lỗi lặp, sửa chữa và thời điểm phát hiện bất thường.
- Độ tin cậy thiết bị: dừng máy, thời gian khôi phục và ảnh hưởng lên luồng.
- Hiệu suất tuyến vật tư: đúng giờ, đúng điểm, sai lệch lượng và thời gian giao.
- Phản hồi Kanban: tín hiệu chờ, quá hạn, sai thông tin và mức đáp ứng theo chu kỳ.
Đọc các KPI thành cặp để tránh tối ưu lệch: tồn cùng thiếu hàng; sản lượng cùng WIP; giao nhanh cùng chất lượng; giảm lô cùng thời gian đổi mã. Phân tích theo mã, ca và điểm xảy ra thay vì chỉ xem số trung bình toàn nhà máy.
Sai lầm cần tránh
- Giảm tồn hàng loạt trước khi hiểu nguyên nhân biến động và năng lực cung ứng.
- Phát tín hiệu Kanban nhưng vẫn cho phép sản xuất trước kế hoạch không có quy tắc.
- Dùng cùng một kiểu Pull System cho mọi mã hàng dù nhu cầu và lead time khác nhau.
- Thiết kế milk run theo bản đồ mà chưa thử thời gian thật, tải và điều kiện an toàn.
- Thay đổi số thẻ liên tục để chữa triệu chứng thay vì giải quyết dừng máy, lỗi hoặc dữ liệu sai.
- Đánh giá pilot chỉ bằng lượng tồn, bỏ qua giao hàng, chất lượng, làm thêm và chi phí phát sinh.
Câu hỏi thường gặp về triển khai JIT
JIT có bắt buộc phải giảm tồn kho ngay từ đầu không?
Không. Trước hết phân loại tồn theo vị trí và mục đích, ổn định các nguyên nhân biến động rồi mới rà soát mức đệm theo từng phạm vi. Hạ tồn quá sớm có thể khiến vấn đề chuyển thành thiếu hàng.
Kanban cần bao nhiêu thẻ?
Số thẻ phụ thuộc nhu cầu, thời gian bổ sung, lượng chuẩn và biến động. Hãy dùng dữ liệu thực tế để ước lượng, thử nghiệm và rà soát; không áp dụng một con số chung cho mọi dòng sản phẩm.
Nên dùng supermarket hay sản xuất tuần tự?
Supermarket hữu ích khi có thể quản lý mức tồn cho nhóm mã ở điểm dùng; pull tuần tự có thể phù hợp với danh mục quá rộng để dự trữ từng mã. Có thể kết hợp theo nhóm sản phẩm nếu quy tắc và điểm chuyển tiếp rõ ràng.
Milk run có phải luôn chạy theo giờ cố định?
Không. Có thể thiết kế tuyến theo chu kỳ cố định hoặc theo tín hiệu; chọn cách dựa trên nhu cầu, số điểm, lượng vật tư, an toàn và năng lực tiếp liệu.
Khi nào nên nhân rộng pilot JIT?
Khi đội ngũ duy trì được tín hiệu và tiêu chuẩn, ngoại lệ có cơ chế xử lý, KPI dịch vụ và chất lượng được bảo vệ, đồng thời dữ liệu đủ tin cậy trong giai đoạn quan sát đã xác định.
Tài liệu tham khảo
- Toyota: Toyota Production System
- Toyota Virtual Plant Tour: JIT, Pull System, Kanban và nhà cung cấp
- Lean Enterprise Institute: Pull Production
- Lean Enterprise Institute: Kanban
- Lean Enterprise Institute: Heijunka
- Lean Enterprise Institute: Material Handling và tuyến tiếp liệu
- Lean Enterprise Institute: Inventory, buffer và safety stock
Video CiCC: lộ trình và công cụ JIT
Video CiCC dưới đây bổ sung phần minh họa về JIT, Kanban và dòng kéo. Hãy chọn phạm vi pilot dựa trên dữ liệu, năng lực và giới hạn rủi ro của chính doanh nghiệp.